導入事例株式会社高見澤様
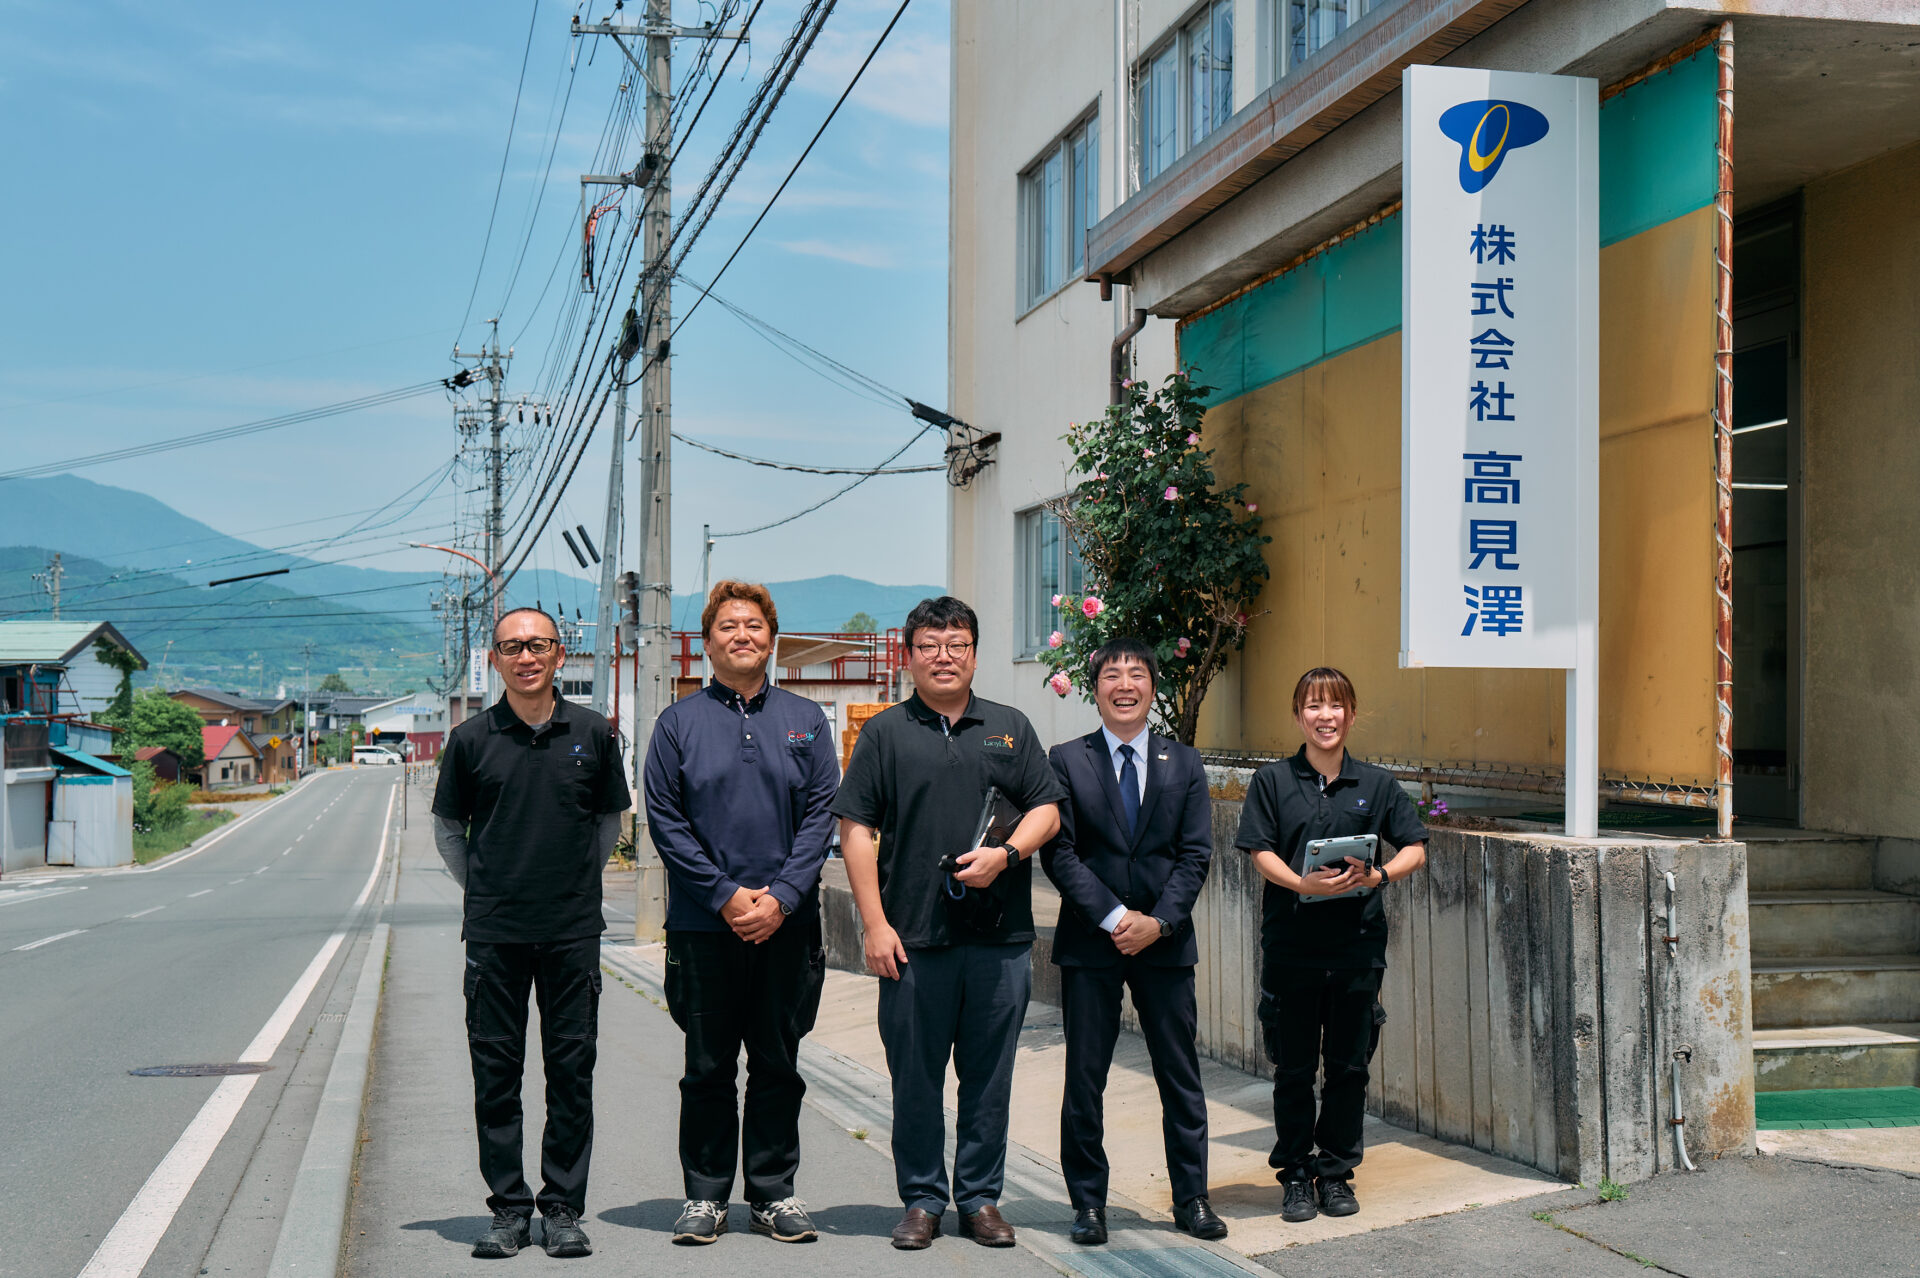
株式会社高見澤
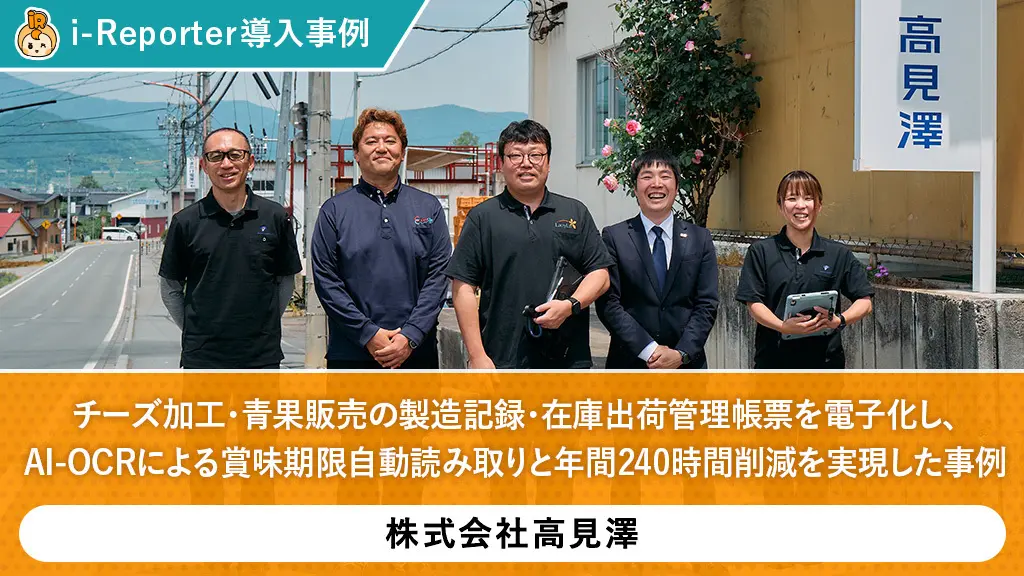
チーズ加工・青果販売の製造記録・在庫出荷管理帳票を電子化し、AI-OCRによる賞味期限自動読み取りと年間240時間削減を実現した事例
企業プロフィール概要
- 業種
- 建材・エネルギー・食品・不動産の複合事業会社
- 利用シーン
- 製造記録・品質管理・在庫出荷管理・安全衛生・改善活動
カイゼン効果
課題01 手書き製造日報の二重作業が常態化
製造現場では1日40枚の手書き日報が発生し、記入後に基幹システムへ打ち直す二重作業が慢性化。帳票には基幹システム入力に必要なコード類が含まれておらず、都度調べる手間も発生していた。
カイゼン効果!
製品名選択で部材・数量を自動表示。
製品名を選択すると使用部材と必要数が自動計算される帳票設計を実現。入力範囲エラーと必須項目チェックで記入漏れ・誤記録を事前防止。承認フローの電子化により、製造部・品質管理部合計で1日30分以上の工数削減を達成。
課題02 AI-OCR未活用による賞味期限の手書き転記ミスリスクと入力工数
賞味期限を1件ずつ目視確認・手書き転記する必要があった。誤記録による自主回収リスクも常に隣合わせだった。
カイゼン効果!
i-Repo EdgeOCRによりカメラをかざすだけで自動入力。作業時間を半分以下に短縮
カメラをラベルにかざすだけで賞味期限が自動入力される仕組みを構築。入力時間が50%以上削減。ヒューマンエラーのリスクも大幅に低下し、食品安全の観点からも重要な改善を実現。
課題03 青果販売部門における手書き日報の運搬・在庫計算ミス・集計遅延
製造スタッフが紙に記録した日報を事務所まで届け、営業スタッフが集計するフローが繁忙期の大きな重荷に。等級・サイズ・包装形態が多岐にわたる青果物の在庫計算は手書き+電卓で行われ、30〜45分を要するうえ、計算ミスの発覚時には現場で数え直しが発生していた。
カイゼン効果!
在庫計算時間を約15分に短縮、計算ミスゼロを実現
帳票電子化により日報の物理的な受け渡しが不要になり、リアルタイムで情報共有が可能に。在庫計算にかかる時間は30〜45分→約15分に短縮。計算ミスはゼロになり、等級・サイズ誤りによる売上計上ミスのリスクも解消された。
インタビュー
-
常務取締役副事業統括 兼 フードセグメント セグメント長 髙見澤 秀毅 氏
-
フードセグメント 製造部 品質管理部 部長 石倉 裕介 氏
-
フードセグメント 品質管理部 品質管理課 課長 依田 昌晃 氏
-
フードセグメント 管理部 部長 牧 正明 氏
-
フードセグメント 管理部 管理課 課長 駒津 真也 氏
-
フードセグメント 品質管理部 品質管理課 係長 M 氏
-
フードセグメント 管理部 管理課 業務係 係長 I 氏
-
フードセグメント 製造部 特産課 特産係 Y 氏
-
フードセグメント 製造部 特産課 特産係 工場長 S 氏

創業76年、長野の産業を束ねる多角経営企業
1949年の創業以来、長野県を基盤に建設資材・石油・食品・不動産など多岐にわたる事業を展開してきた株式会社高見澤。東京証券取引所スタンダード市場への上場企業として従業員541名・売上高306億円を誇る同社は、「地域に必要とされ、信頼され、貢献できる会社を目指す」という経営理念のもと、長野の産業と地域社会を多角的に支え続けている。
その事業の原点は、創業者が天秤棒でリンゴを担いで売り歩いた「振り売り」にある。
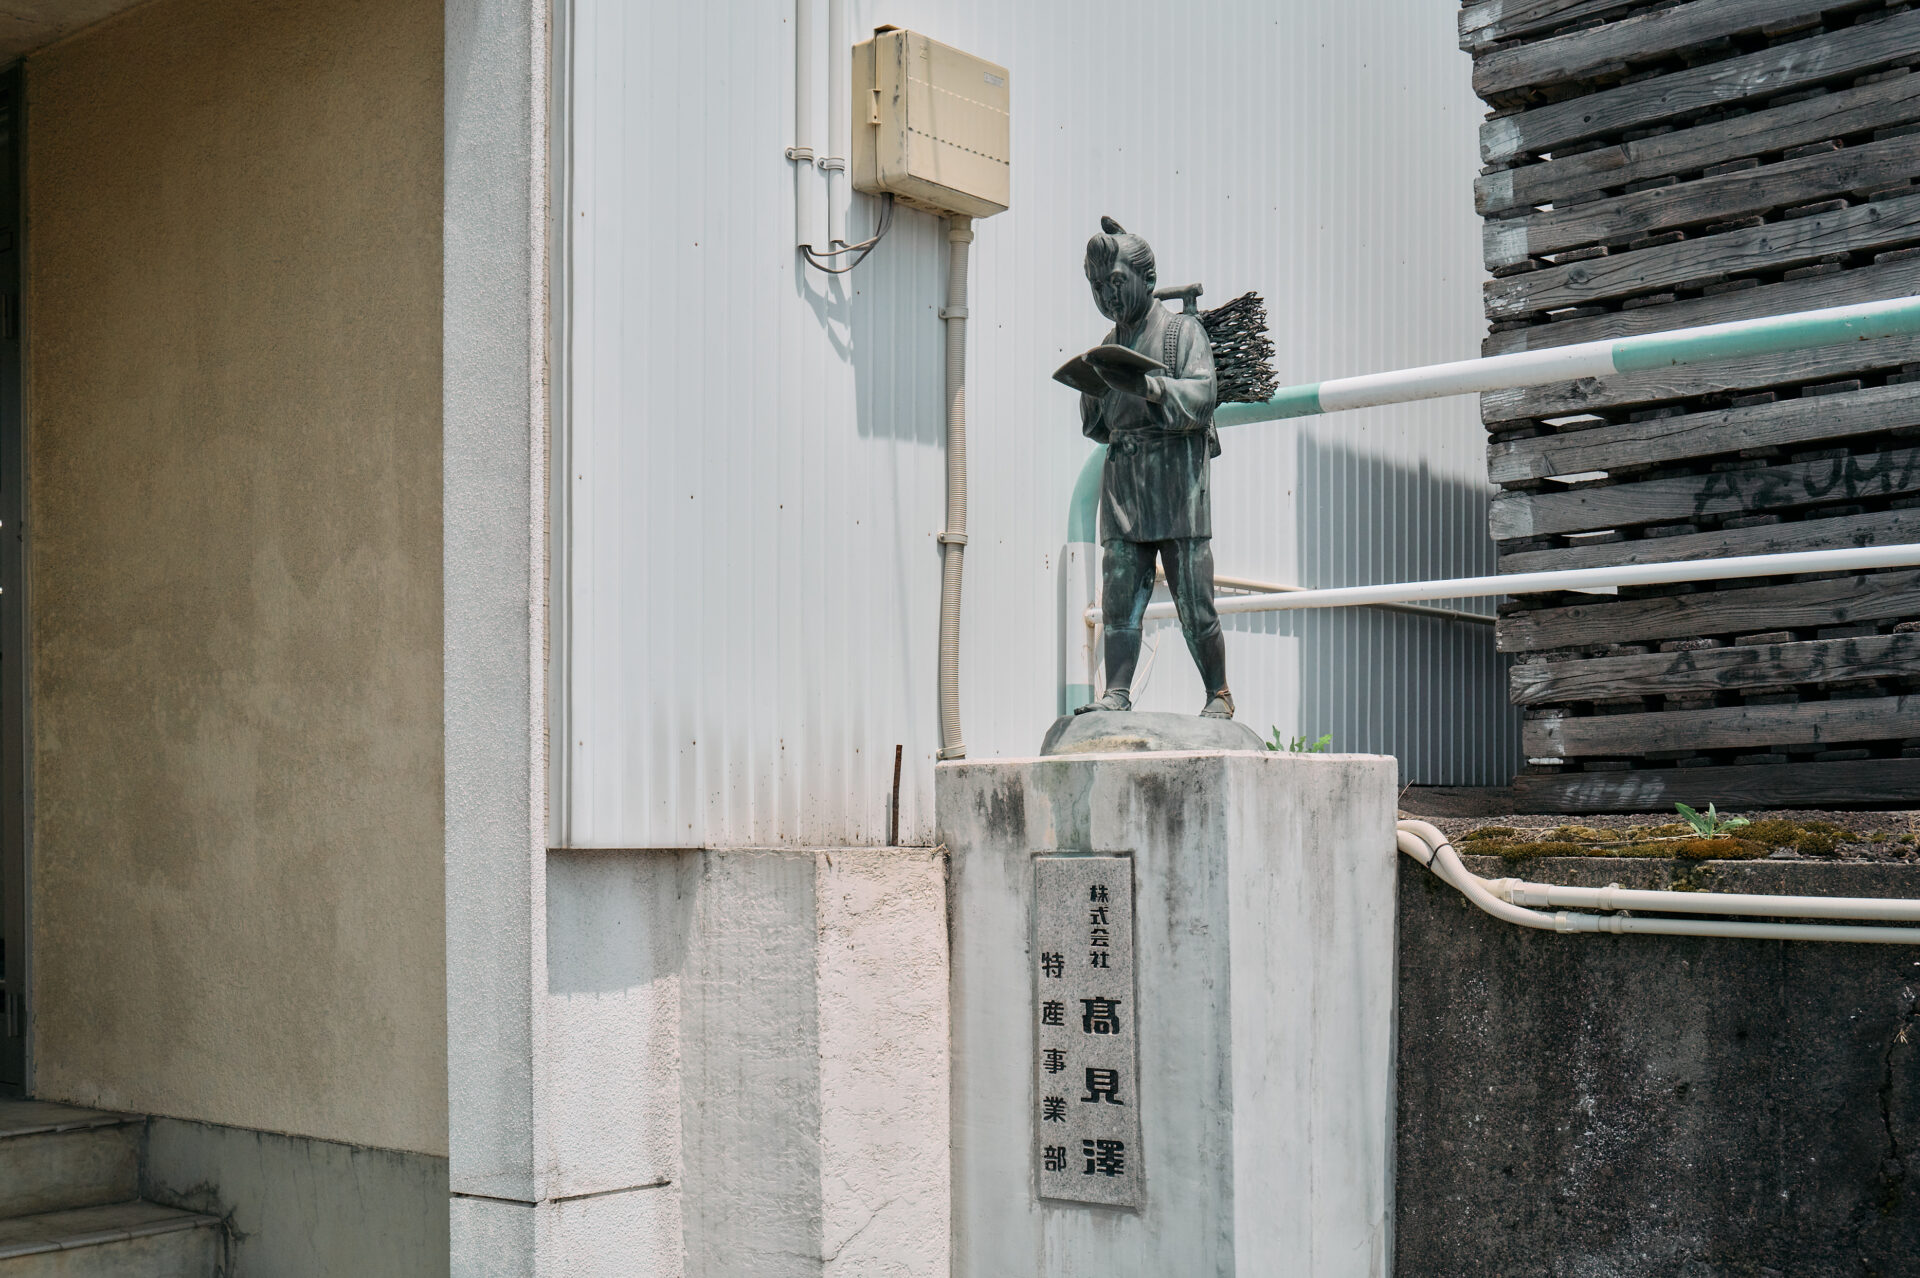
リンゴ販売のオフシーズンに手が余った創業者が、整備されていない村の道に砂利を運んで道づくりを始めたことが事業多角化の起点だ。砂利を使った道の整備がインフラ事業の始まりとなり、そのトラックに必要なガソリンを扱うことからエネルギー事業が生まれた。事業が事業を呼ぶ有機的な成長が76年間積み重なり、今日の多角経営体制ができあがった。創業時から壁に掲げられた「高く買って高く売る」という精神。農家にも潤ってもらえる商売を続けることが、地域との信頼を築いてきた。その考え方が今も経営の根底に流れている。
2024年7月、食に関わる事業を統合してフードセグメント発足:5事業・6拠点の業務標準化をスタート
2024年7月、同社は食品関連の複数部門を統合し、フードセグメントを発足させた。
- チーズ類の加工・販売を担うラクティライフ事業部
- 青果の販売を担う特産事業部
- ミネラルウォーターの製造を手がけるボトルウォーター事業部
この3事業部が一つの組織に統合された。
さらにきのこ用培地(菌床)の製造・販売、農業資材の取り扱いときのこ加工品の製造・販売を加え、
“食”に関わる5事業がフードセグメントの傘の下に集まった。
フードセグメント長を務めるのは、常務取締役副事業統括 兼 フードセグメント セグメント長を務める髙見澤秀毅氏。
長野市内の本社と、中野市・小諸市に点在する複数工場拠点を束ねながら、製造現場の強化と業務標準化を両輪で推進している。
「メーカーであり商社でもあるが、やはり作れるところが一番の強み」と語る髙見澤氏が次に描いた絵が、散在する5事業・6拠点を横断する「業務の平準化」だった。
統合前の課題:13事業部が独立運営、管理基準・帳票形式が事業部ごとにバラバラ
フードセグメント発足以前、食品関連の各事業部は実質的に独立した組織として動いていた。「当社は食品関連も含めて13事業部があって、管理基準も事業ごと。13個のお城が1個1個、てんでばらばらだった」と、髙見澤氏はその頃を振り返る。管理基準も、帳票の形式も、情報共有の仕組みも、事業部ごとに別々だった。
DX推進の機運は社内でも高まっていたが、いざ取り組もうとすると「DXする前に、組織の問題が大きすぎる」という現実が壁として立ちはだかった。そこで打ち出したのが、セグメント制への移行。「整った環境と整った仕組みを整備しなければ意味がない」という判断のもと、2023年ごろから本格的な業務標準化の取り組みがスタートした。フードセグメント発足後、管理部が「平準化・標準化を推進する」ことを正式なミッションに掲げ、i-Reporterの導入もこの流れの中で決まった。
チーズ部門(小諸工場)の導入前課題:1日40枚の手書き製造日報
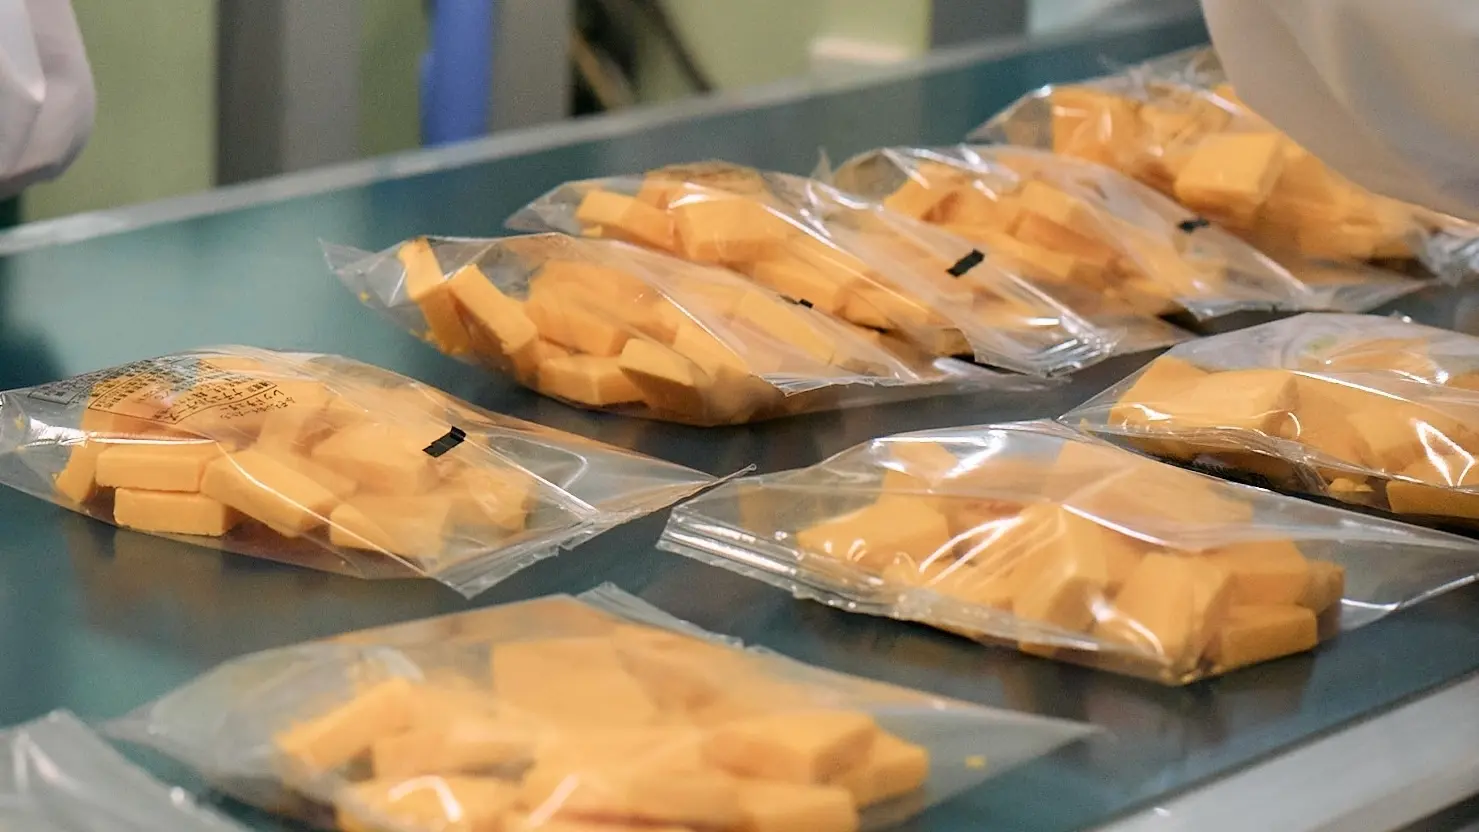
チーズ部門(小諸工場)は、世界各地のチーズの加工・販売と菓子製造・販売を手がける部門だ。同事業部では、1日約40枚の手書き製造日報が現場の大きな負担になっていた。
製造部・品質管理部長の石倉裕介氏がi-Reporterに初めて興味を持ったきっかけは、ある意味シンプルなものだった。「自分の字がきたないから」。
石倉氏は赴任前から「紙に印刷したものを見ながらパソコンに打ち直す」という二重作業の非効率を何度も目の当たりにしてきた。チーズ部門への赴任後も同じ光景が繰り返されていたため、まずExcelと複合機の使い方を見直すことから着手。この取り組みだけで印刷費を約70%削減することに成功し、「ペーパーレス化は経費的にも大きなプラスになる」という確信を深めた。
さらに、製造日報の電子データ化ができれば基幹システムへの製造実績入力も自動化できると考えた石倉氏は、複合機入れ替えの相談をしていた富士フイルムビジネスイノベーション株式会社の担当者から「工場や日報のペーパーレス化に最適なツール」として紹介されたi-Reporterを、複数製品と比較検討した上で導入を決めた。
当時、製品の部材情報や基幹システム入力に必要なコード類は帳票に含まれておらず、確認のたびに別途調べる必要があった。帳票作成のためにラベルを1枚消費するという非効率も慢性化していた。
青果販売部門の導入前課題:手書き日報の事務所運搬と在庫計算30〜45分、計算ミス時は現場で数え直し
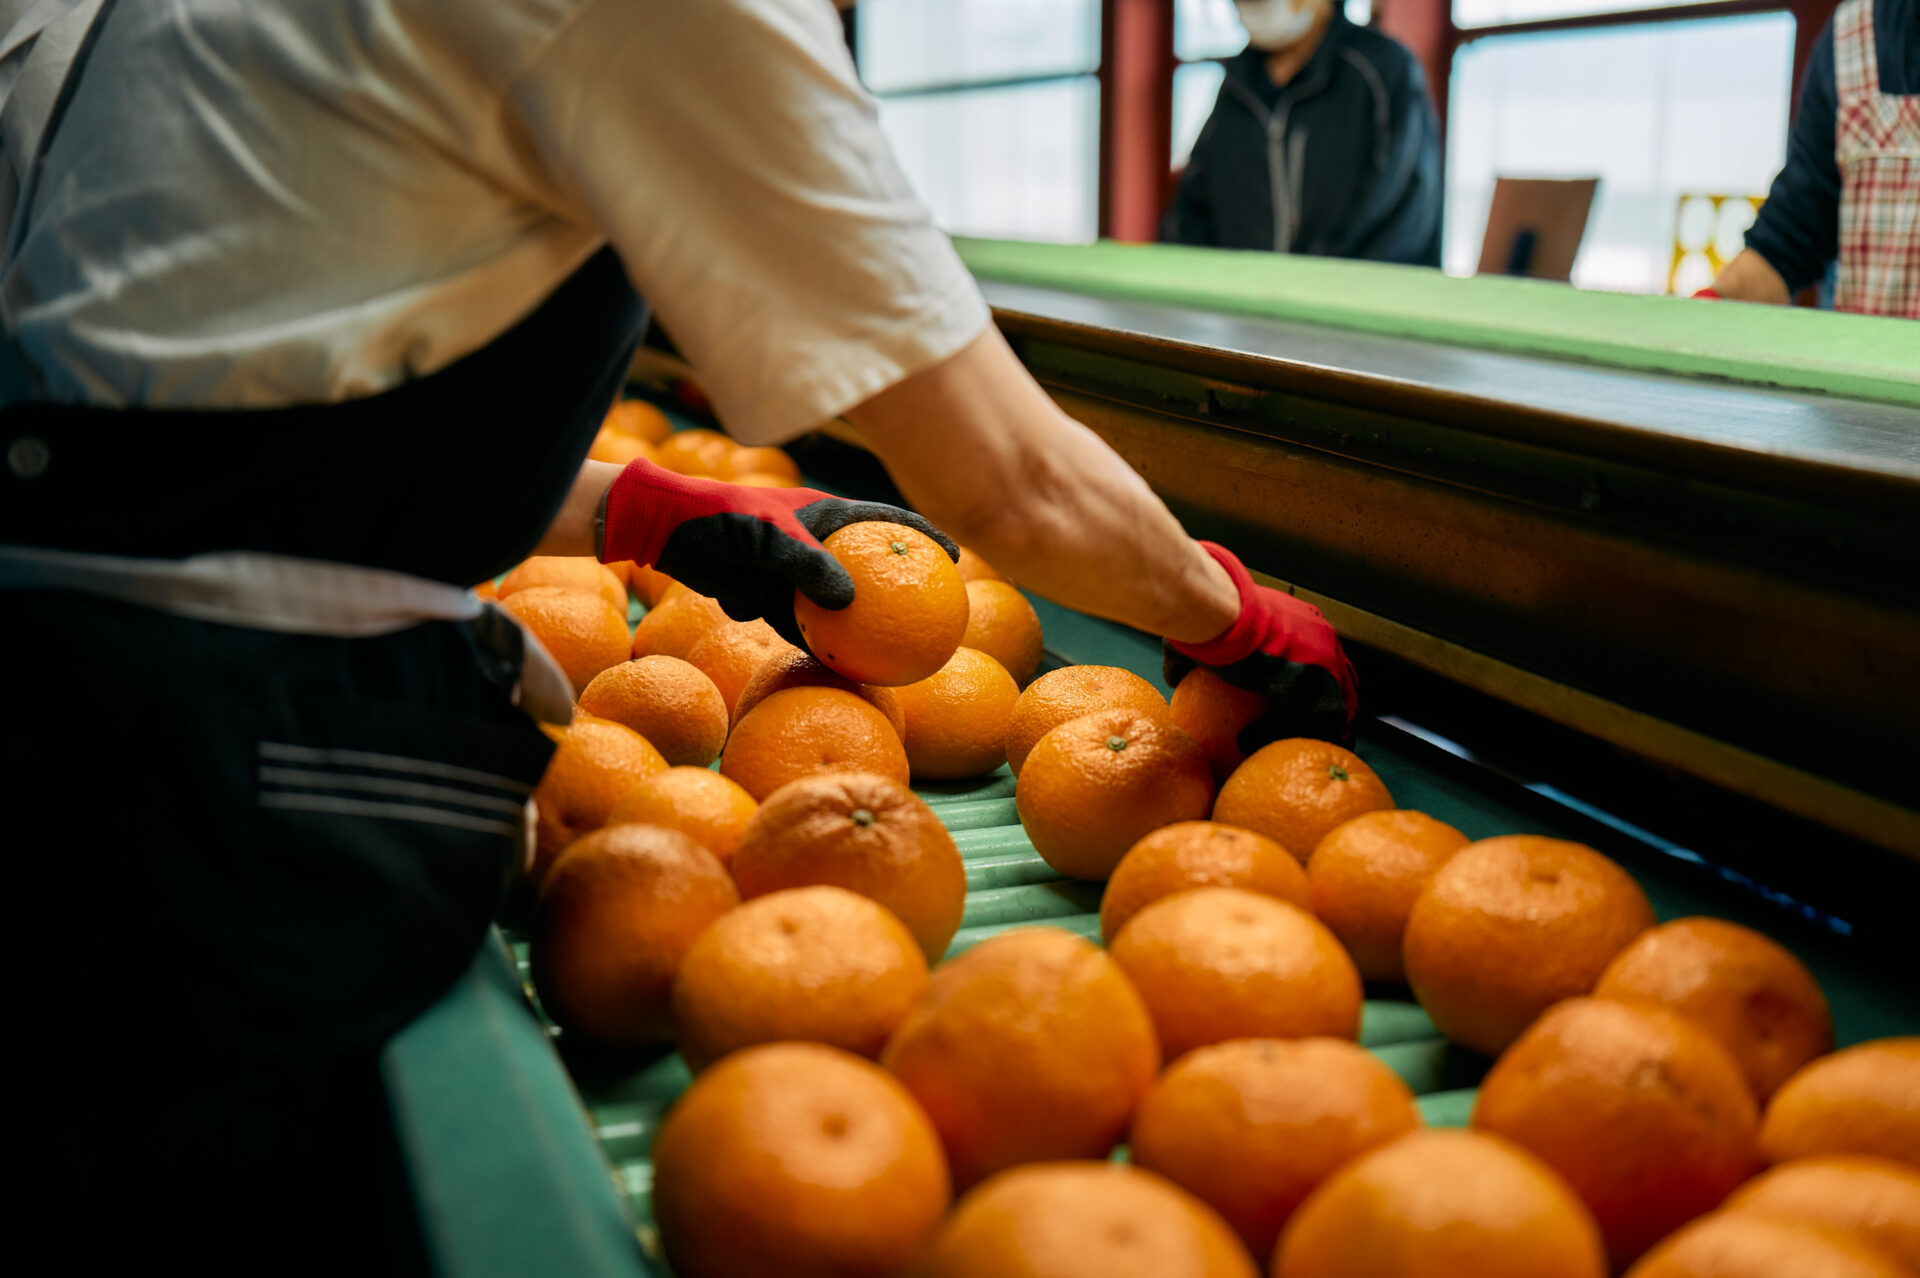
一方、青果販売部門(中野工場)では、紙帳票の課題がより深刻な形で現れていた。
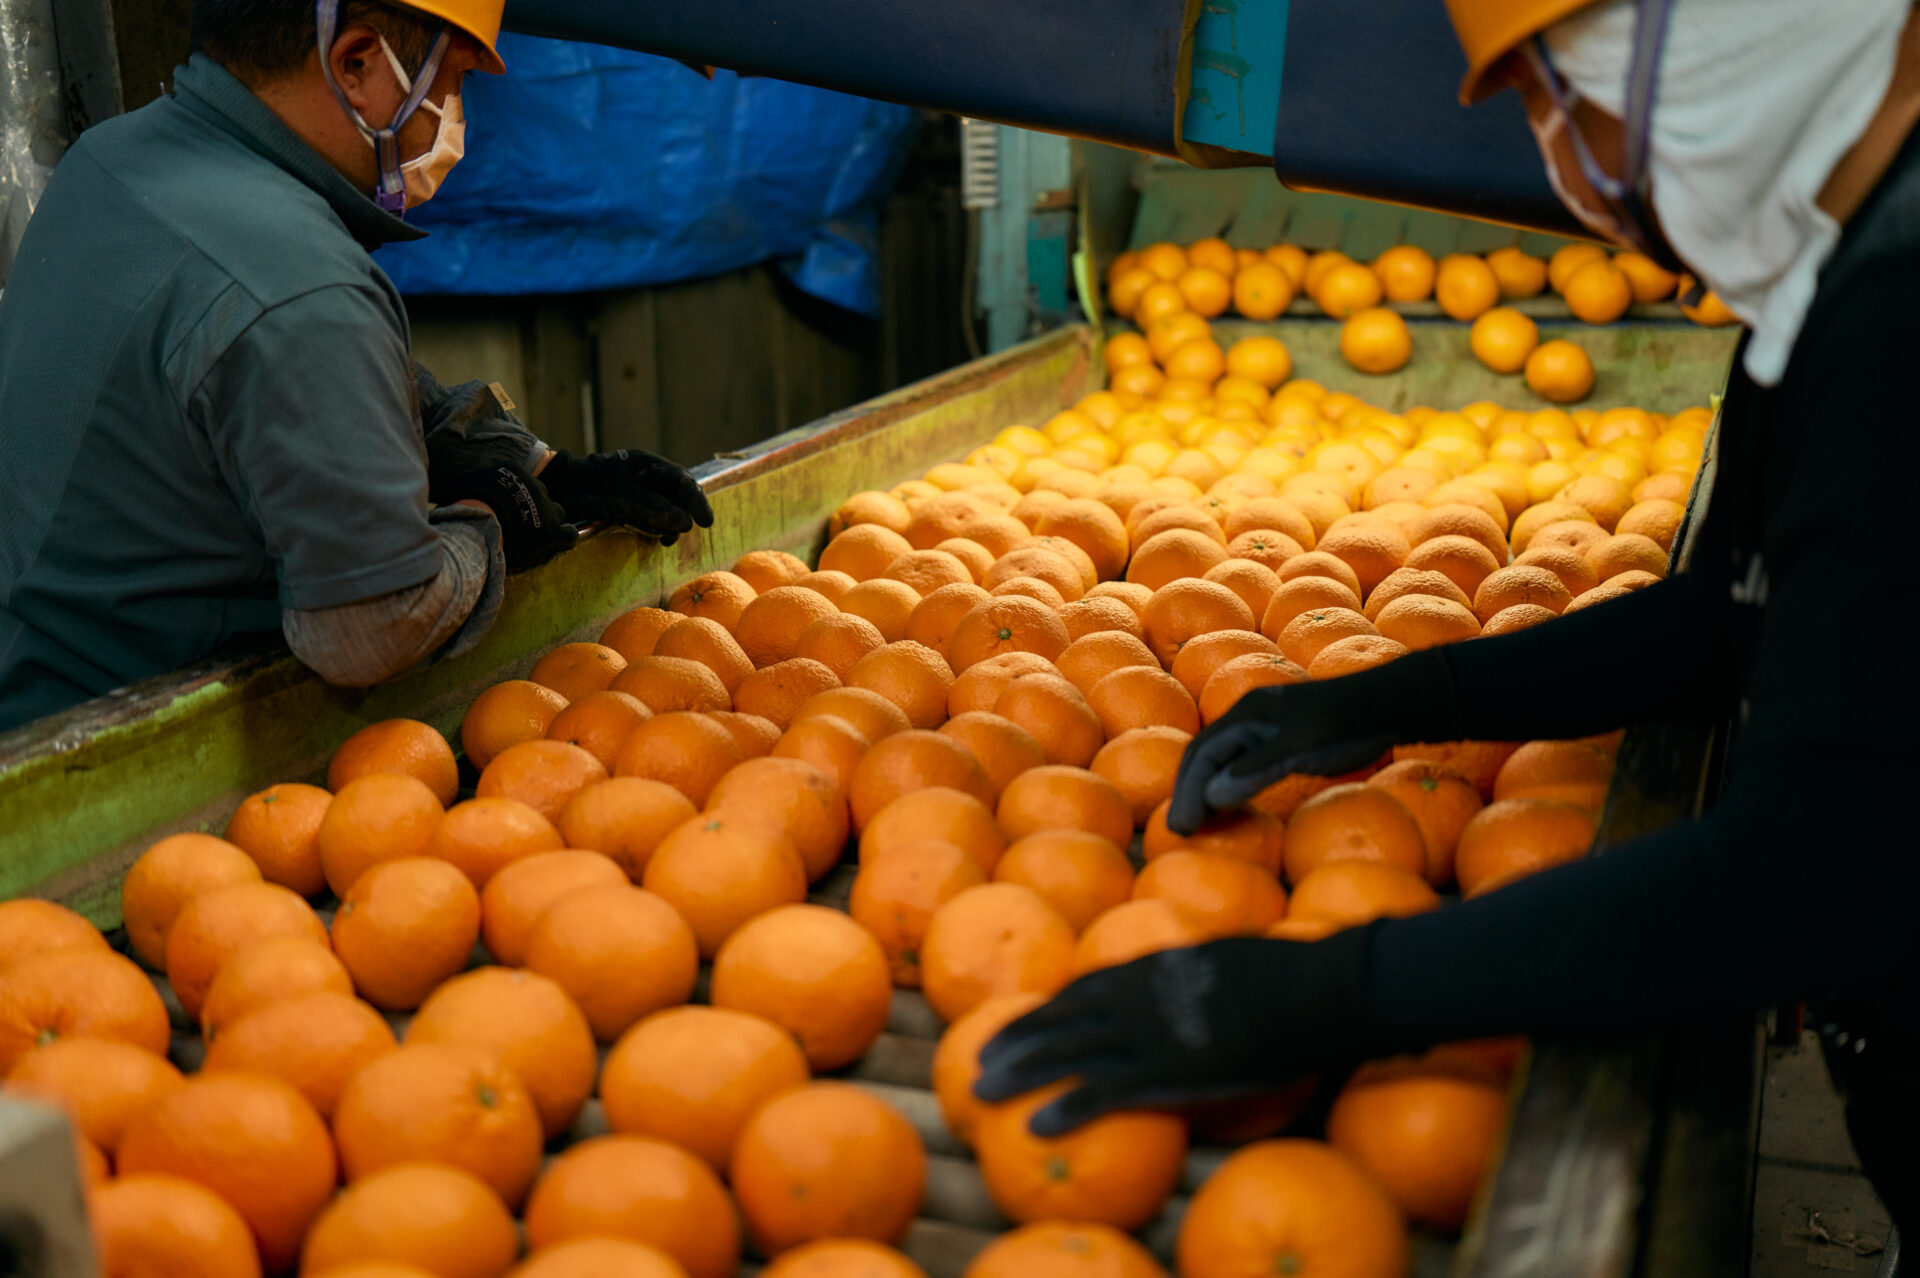
製造スタッフが箱詰め作業の記録を紙に書き、それを事務所まで届けてから、営業スタッフが数量や単価を入力して集計する、そのフローが繁忙期になると大きな重荷になっていた。
「現場で荷造りの記録を書いたら、事務所まで持参していたんです。」と製造部特産課・特産係のY氏は語る。
製造日報が営業へ届くのは工場が終わる定時。営業スタッフが単価入力や集計に取りかかれるのは、その日の業務が終わってからということになる。通常は品目ごとに1日10枚前後の日報だが、リンゴのお歳暮ギフトシーズンには1日2,000個規模のギフトを製造しながらその全品分の記録を紙で書いて事務所まで届ける必要があった。
製造側は翌日の仕込み準備が、営業側は集計作業が、それぞれ定時後に重なり、「記録の受け渡しだけで夜遅くまでかかることもあった」と髙見澤氏は振り返る。
さらに深刻だったのが、在庫管理の複雑さだ。青果物は品目によって等級・サイズ・包装形態がすべて異なる。
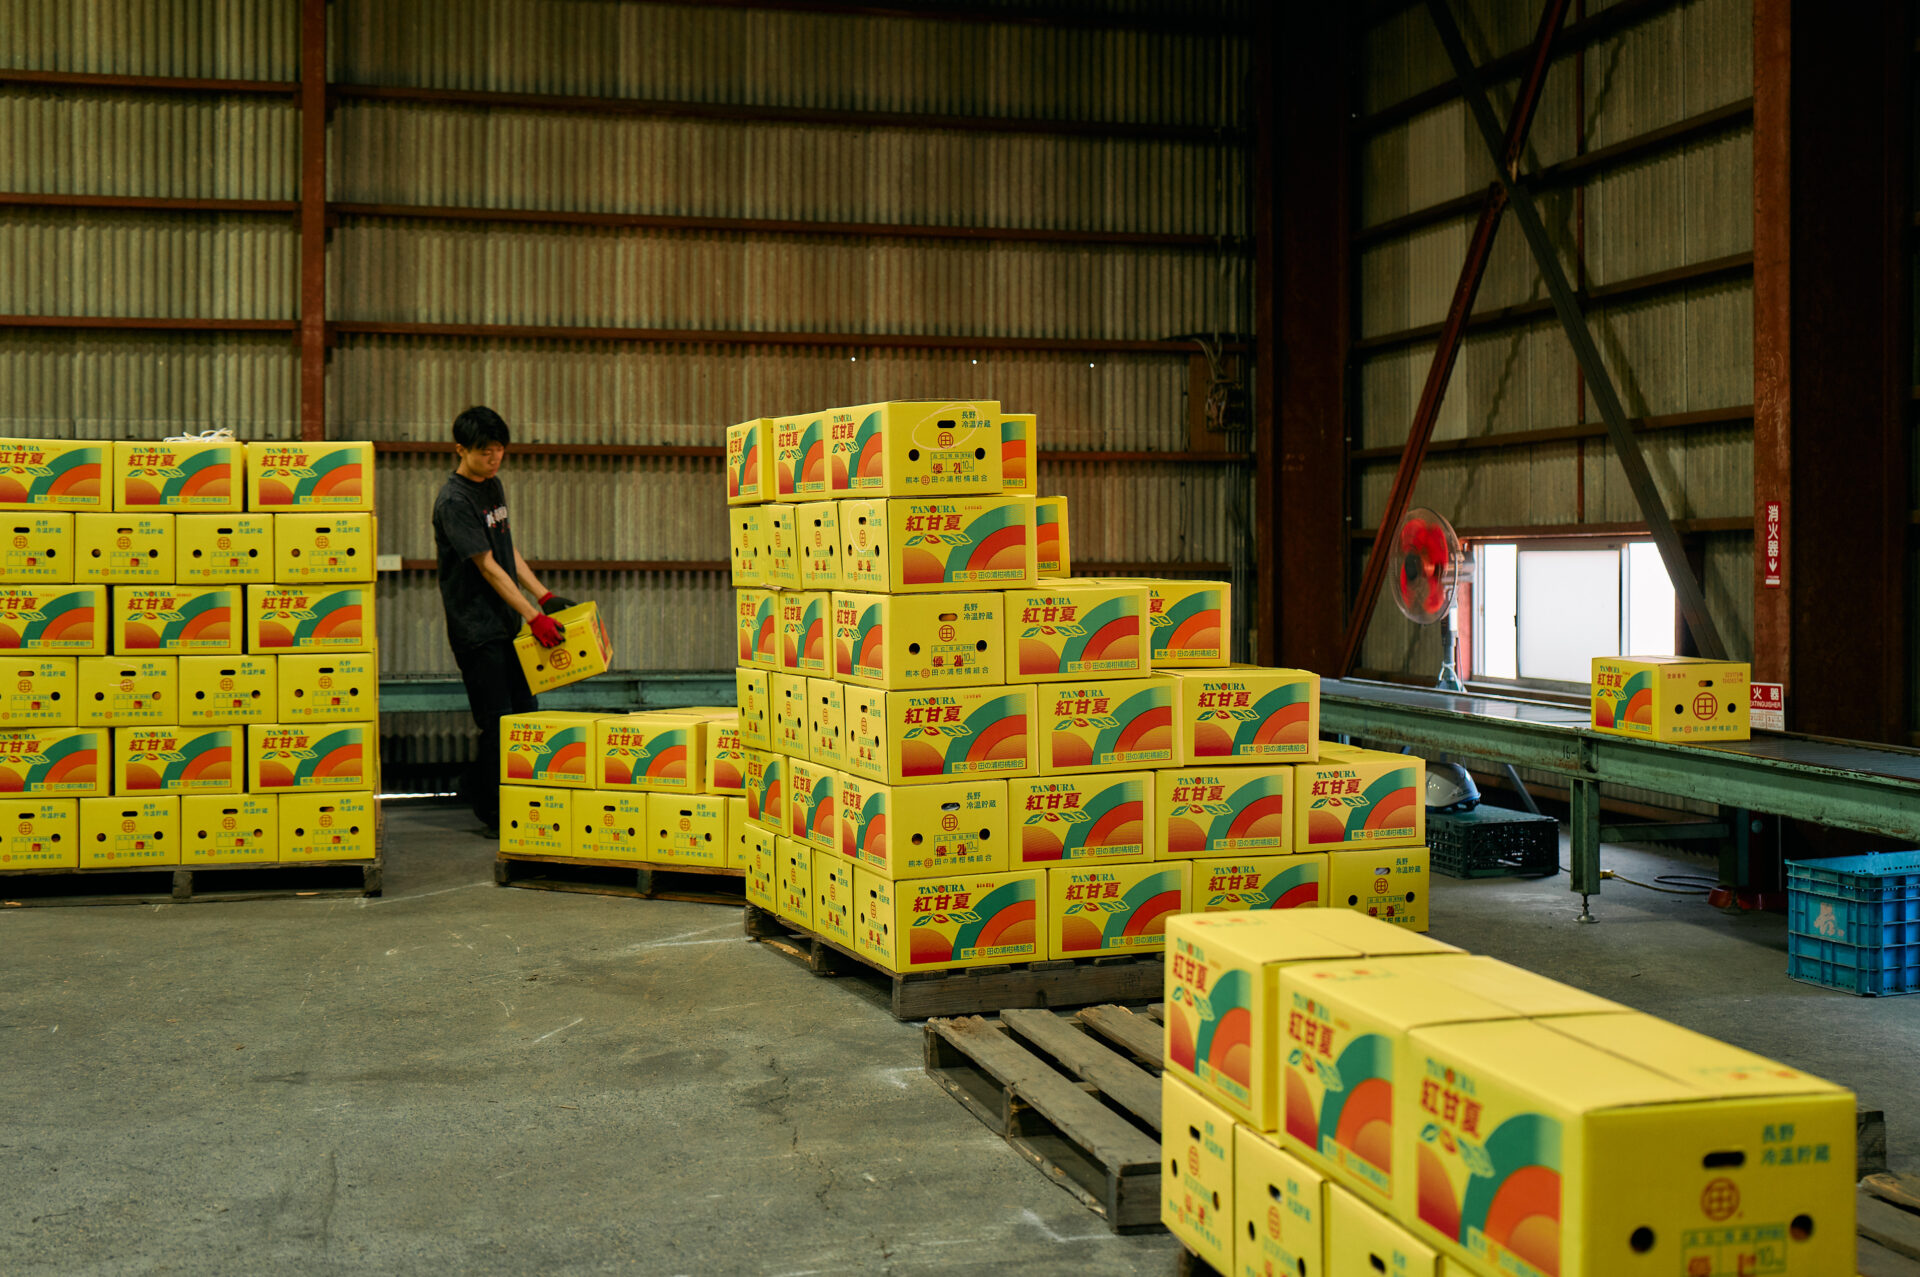
リンゴだけを例にとっても、等級は秀・優など5段階、玉サイズは24玉から56玉まで18種類に及ぶ。市場から18kgのコンテナで届いた商品を現場で選別し、等級・サイズ別に仕分けて記録する作業は、パレット上に前日・前々日の在庫が混在する中で、手書き+電卓で行われていたと、フードセグメント 管理部 管理課 課長 駒津 真也氏は言う。
しかし、これらの集計が終わらないと営業が売上を立てることはできない。
「3日前に市場に売り上げたものまで全部合わせて計算するので、どこかで間違えると全部おかしくなる。10キロで5,000円のものが、傷ものの2,500円として出てしまったら大損です」と髙見澤氏はその当時の怖さを語る。
毎日確認が噛み合わず、「計算ミスが発覚するたびに、現場に戻って数え直し。」という状況が繰り返されていた。
ツール選定:複数製品との比較でi-Reporterを選んだ3つの理由
ツール選定にあたっては、複数の競合製品との比較検討が行われた。石倉氏が検討時に考えた事は、「適度な難易度があること」だった。「あるシステム担当の知人から、そのツールを入れたら営業日報が2種類、3種類、4種類と各自が勝手に形を変えてCSVの落ち方まで変わってしまったという話を聞いていた。簡単すぎることもリスクになると感じていた」。
i-Reporterを選んだ理由として石倉氏が挙げたのが、「帳票設計にちょうどいいハードルがある」という点だ。誰でも自由に作れる環境では書式が乱立するが、適切なハードルがフォーマットの標準化を担保し、管理部が中心になって整える規律が自然に生まれる。
加えて、
①既存の紙帳票レイアウトをそのまま電子化できる点、
②承認ワークフローの使いやすさ、
③i-Repo EdgeOCRをはじめとする拡張性の広さ、
という3点が選定を後押しした。
推進体制の整備:品質管理部係長と管理部業務係長の2名を専任として帳票設計を加速
導入を成功させた最大の要因は、専任推進体制の整備だ。石倉氏は導入を決めてから約2ヶ月間、なかなか体制が定まらず思うように動けない時期があったと言う。
「体制を整えて進めなければならない」と感じた石倉氏が、品質管理部係長のM氏と管理部業務係長のI氏に声をかけ、この2人を「専任担当」として帳票設計・展開に注力させる体制を組んだ。
「それぞれ他の仕事もある中で、i-Reporter推進に重きを置いて動いてもらった。そこからスピードがだいぶ上がりました」と石倉氏は語る。I氏とM氏が現場の要件を吸い上げながら帳票定義を一つひとつ積み上げていく体制が整うことで、チーズ部門での本格稼働が始まった。
I氏が運営上で大きく頼りにしたのが、i-Reporterのユーザーコミュニティだ。「帳票設計時に”仕様か設定ミスか”という疑問にすぐ返答をもらえた場面が何度もある。ユーザー同士のやりとりで理解が早く、“ひとりじゃない”と思えることが大きな安心材料になった」。問い合わせよりも早く、より具体的な答えが返ってくるコミュニティの存在が、新しい帳票設計や機能への挑戦を後押しし続けた。
チーズ部門・製造日報の設計:製造KPIの自動測定、製品名選択で部材・数量を自動表示、入力範囲エラーと必須項目で記入漏れを防止
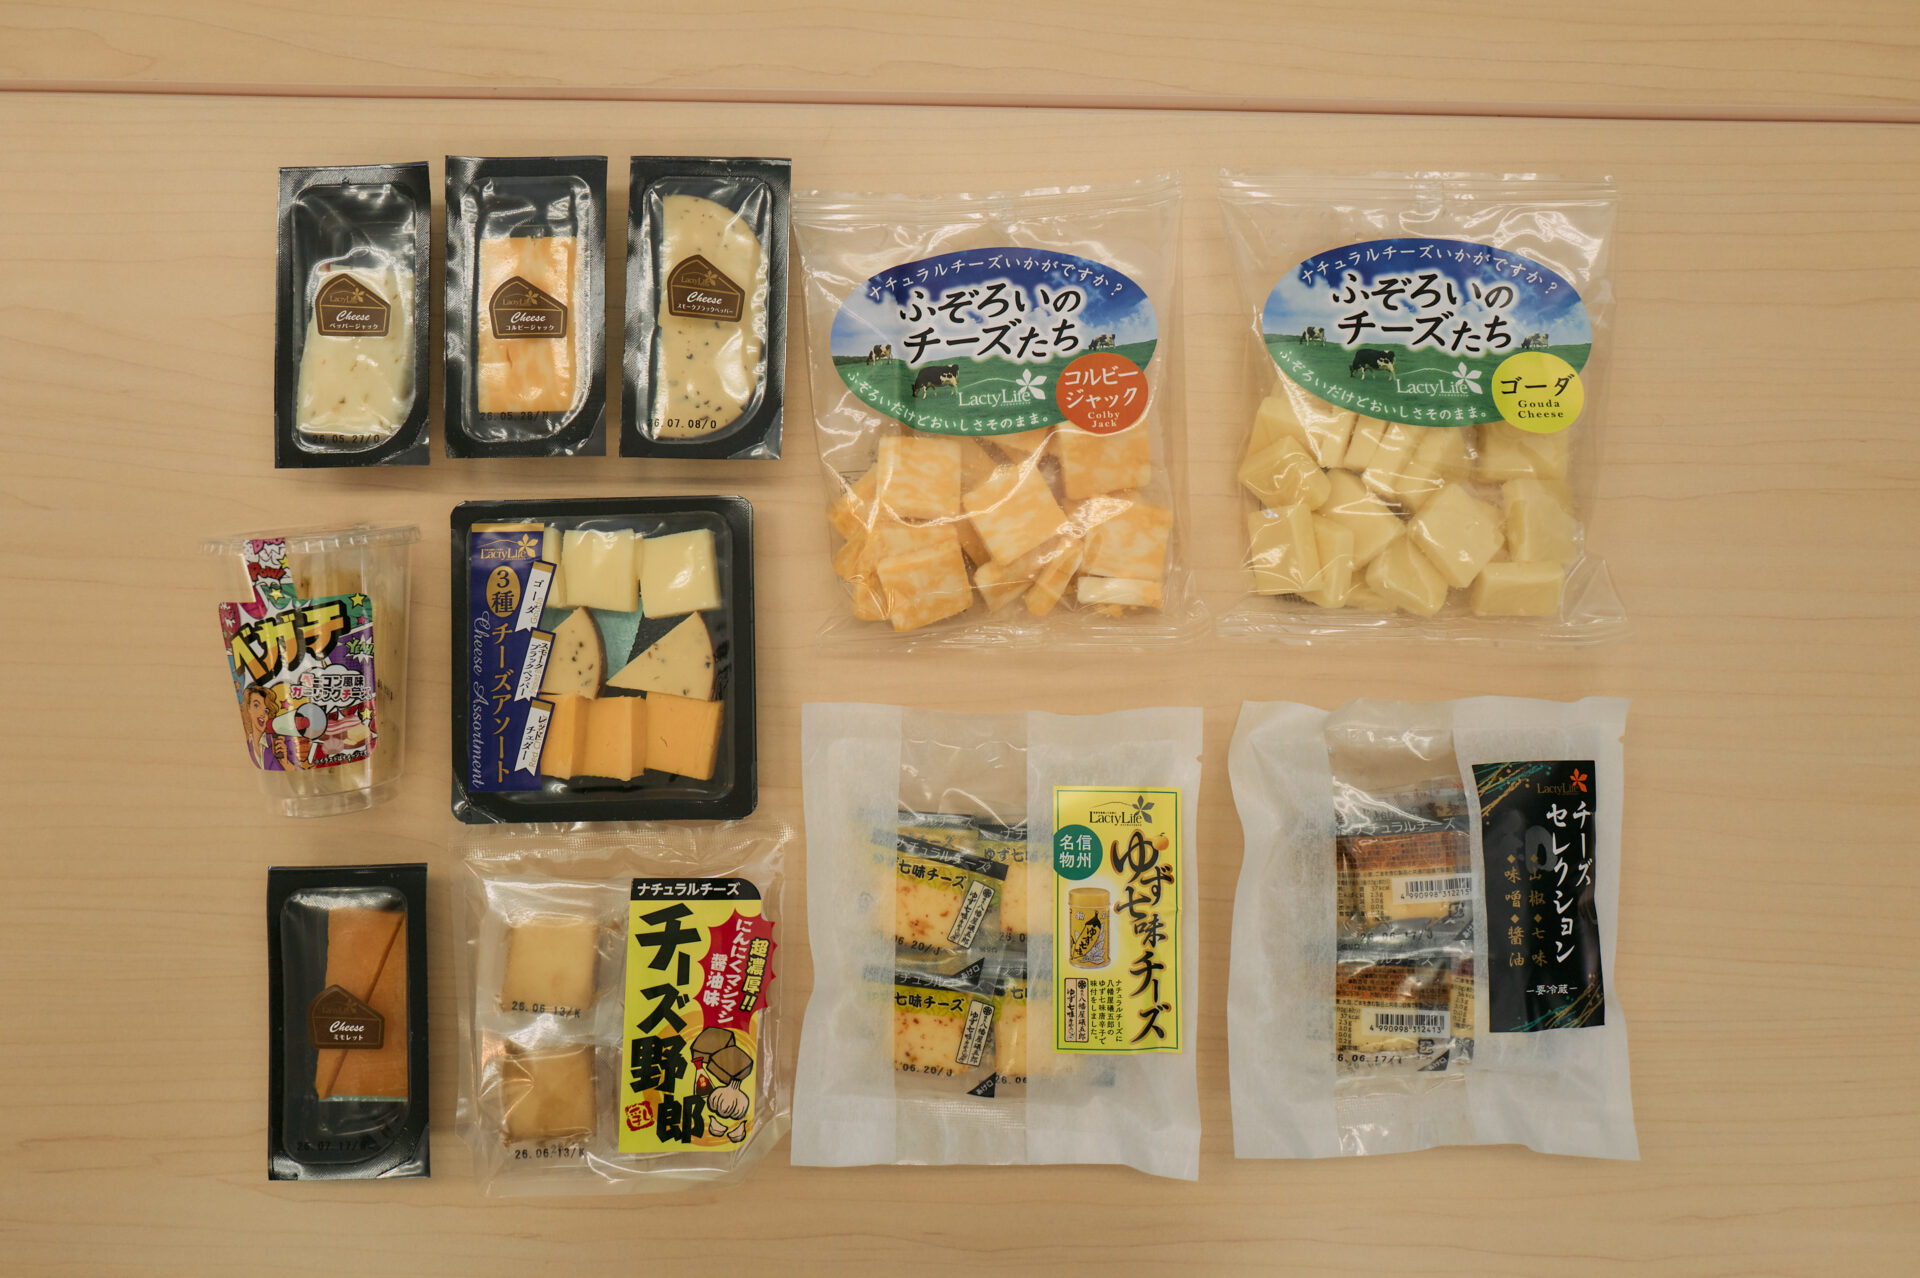
チーズ部門では、製造記録・品質記録の電子化を軸に運用が本格化した。M氏とI氏が心がけたのは、「まずiPadに慣れてもらうこと」。第一段階として既存の紙帳票をそのままi-Reporterに移植し、慣れてきてから自動入力機能を組み込んでいくという段階的な移行方針をとった。
最終的に目指したのは、製品名を選択すれば必要情報が連動して表示され、入力が最小限で済む帳票設計だ。例えば、チーズを16個ずつ箱に詰める製品の場合、製品名を選択すると使用するチーズ・ラベル・箱の種類が自動表示され、製造予定数を入力すると各部材の必要数が自動計算される。「誰でも製造日報を見れば、迷わず製造できる仕組み」がここに完成した。
当初ベテランスタッフから「不要では?」という声もあったが、新入社員が「製造日報を見れば迷わず作業できる」と実感してからは、標準化と人材育成の両面で効果が認められるようになった。
KPIの計測方法も工夫されている。作業者が作業開始時刻と終了時刻をiPadでタップ入力するだけで、「何人で何分かけて何袋できたか」という製造スピードが関数で自動計算される。
ミス防止の工夫も随所に盛り込まれた。数値の入力範囲に上限・下限を設け、範囲外の値が入力されるとNGアラートが出る仕組み、必須項目が未入力のまま承認申請できない設定、これらによって記入漏れや誤記録が事前に防止される。
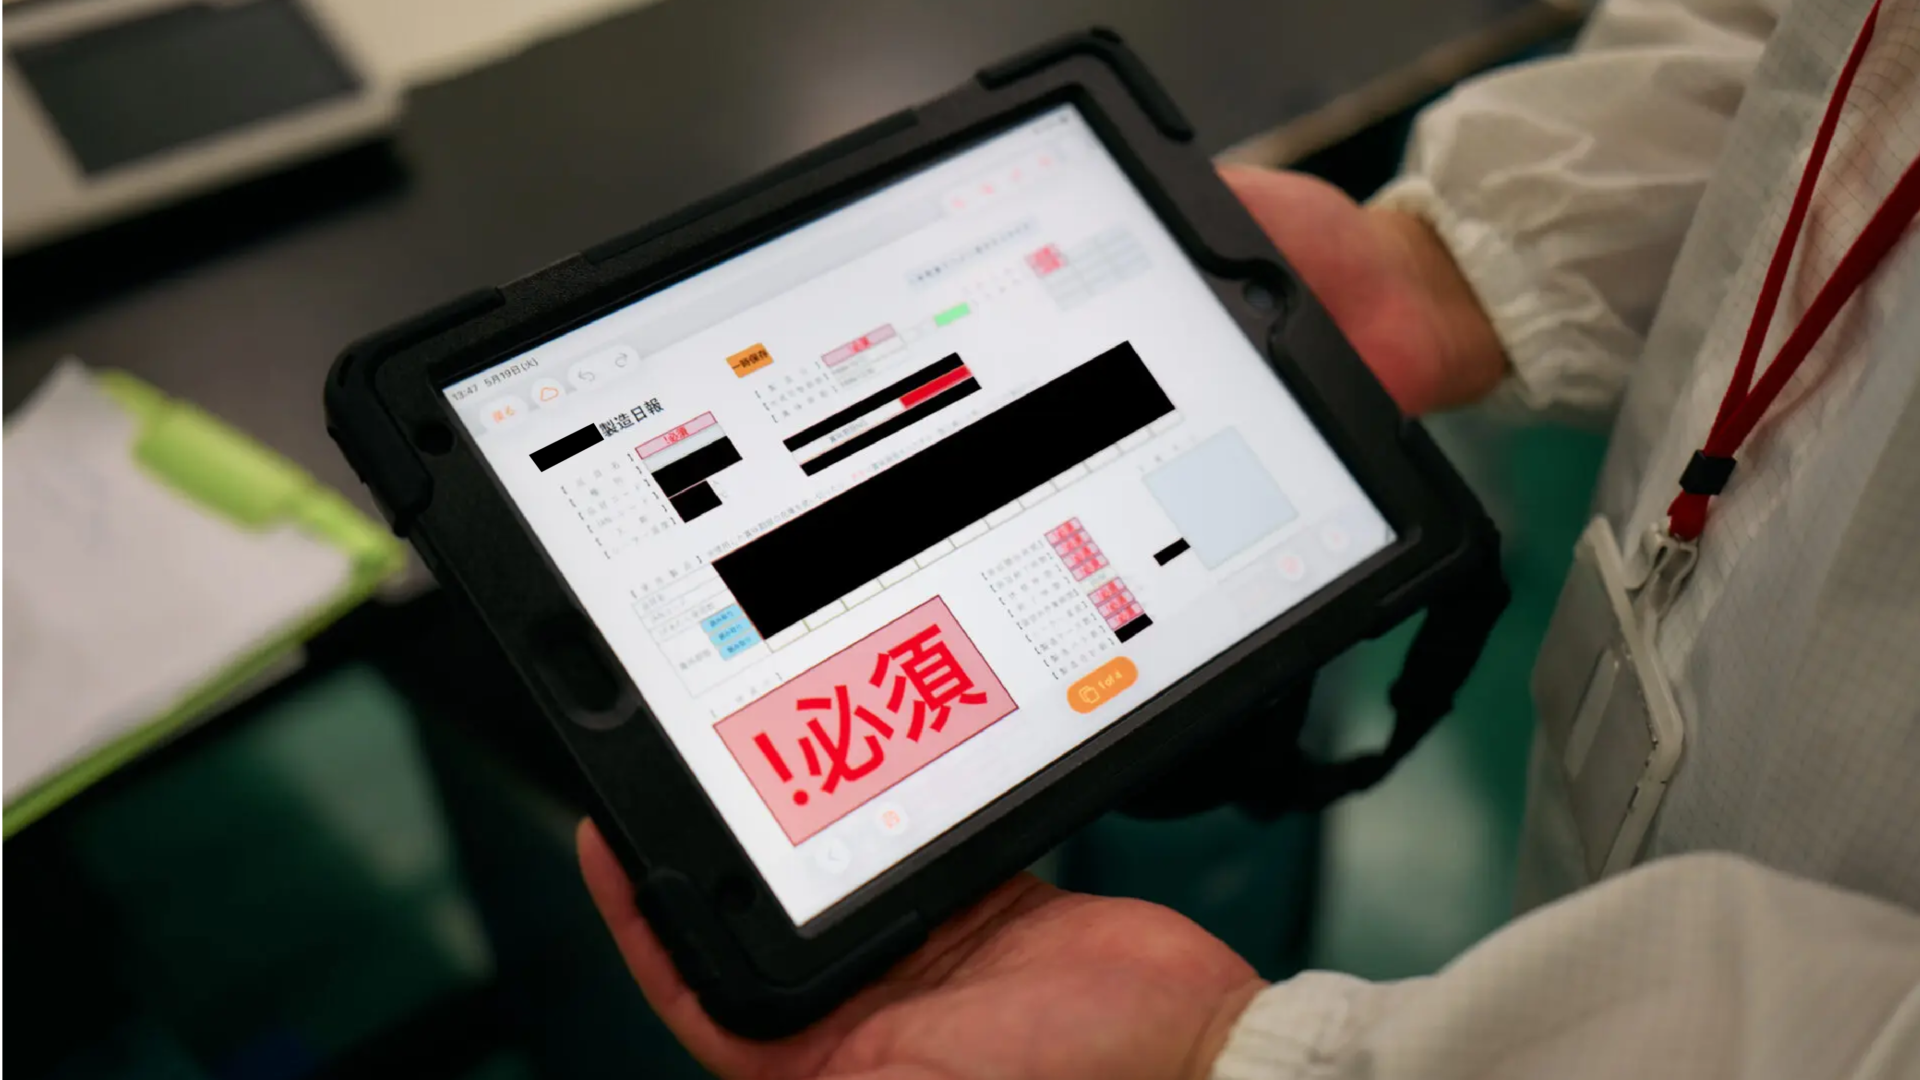
また帳票には、画面上には表示されないが内部で保持している数値(計算の中間値や管理用データ)も組み込まれており、集計時に必要な数字を自動的に拾える設計になっている。
この設計プロセス自体が、副産物として「帳票棚卸」の機能を果たした。項目を1つひとつ見直す中で、「基幹システムへの入力に必要なコード類が紙帳票には含まれていなかった」「逆に不要な項目が多数あった」という事実が初めて可視化されたのだ。
「電子化しようとして初めて、今まで使っていた帳票の問題点が全部見えてくる」とI氏は語る。
i-Reporterへの移行プロセスが、業務設計そのものを見直す機会として機能した。
チーズ部門・品質管理:「ここだけ見れば異常の有無がわかる」帳票で、日報確認・承認作業を1日30分以上短縮
チーズ部門での承認フローは、紙の時代から続く3段階で設計されている。現場スタッフが製造日報を入力して承認申請を上げると、まず製造部業務係がパソコン上で照合する。
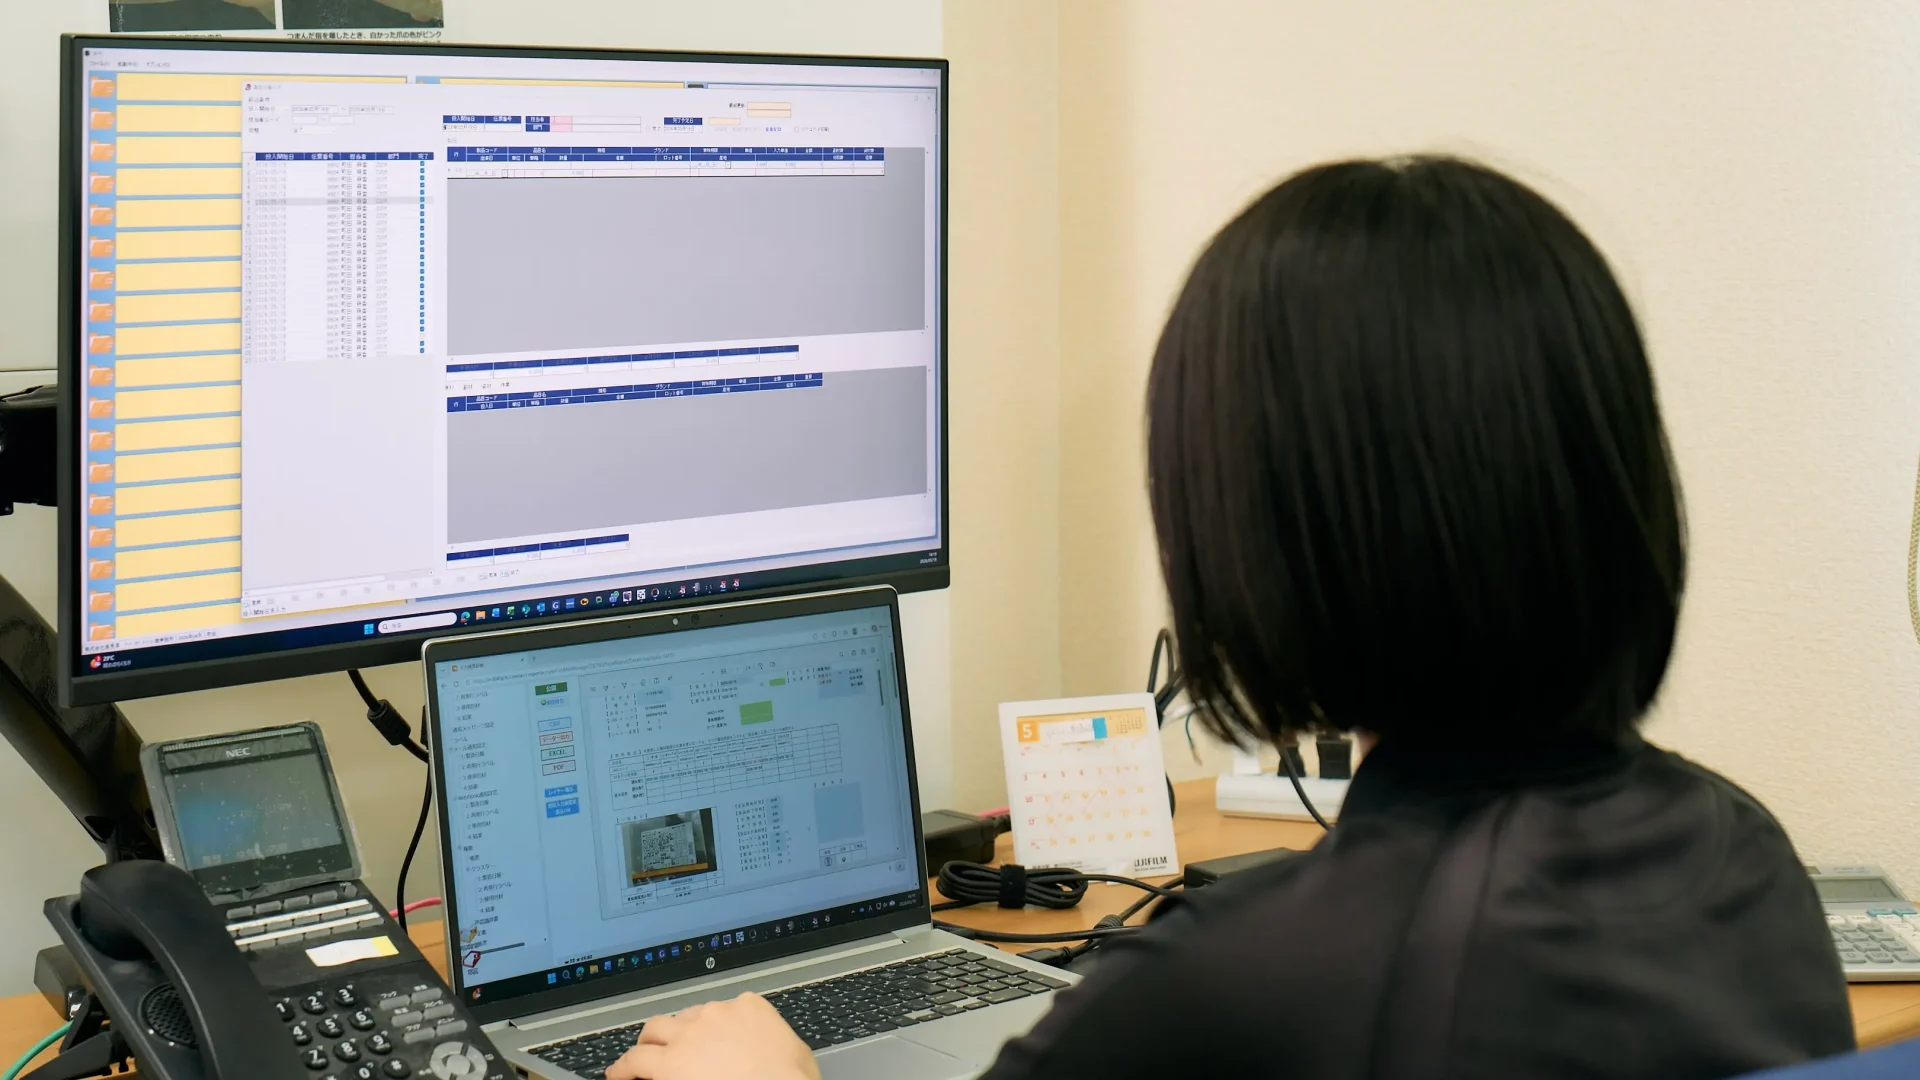
ここでのチェックポイントはトレーサビリティの確保、いつ・何が・いくつできたかを基幹システムと突き合わせ、万が一問題が起きた時に追跡できる記録として完結させることだ。その後、品質管理部が確認し、工場長が最終承認を完了する。
入力後に即アップロードされたデータをパソコンで確認できるようになったことで、日報の確認と承認にかかる時間は製造部・品質管理部で合計1日30分以上の短縮を実現している。
短縮を生んだのは、データが届くスピードだけではない。「見るべき場所」が帳票の側に用意されたことが大きい。
紙の時代は、帳票ごとに同じ項目でも記載される場所が違い、「同じ項目でもこの帳票ではここにあるけれど、別の帳票ではこっちにある」という状態だった。電子化にあわせてレイアウトを統一したことで、確認する側は同じ項目を同じ場所で見られるようになった。
さらに、確認が必要な箇所は自動照合の結果が色で表示される。読み取った品目コード・JANコードや賞味期限が、マスタや製造日から自動算出した値と一致していれば緑、違っていれば赤。
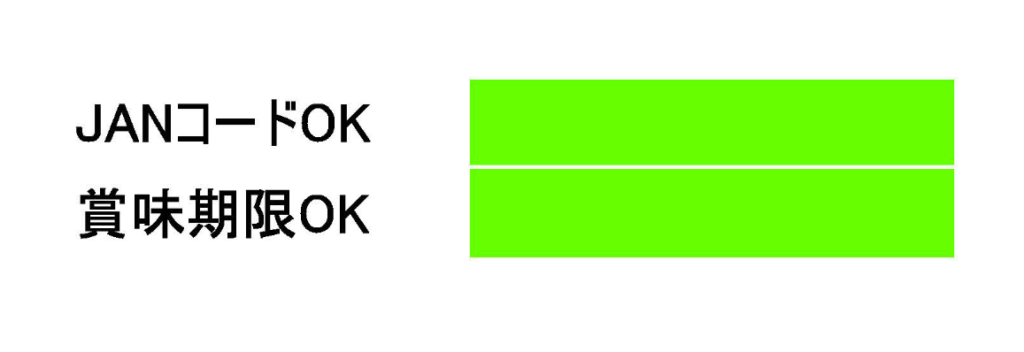
「ここだけ見れば異常の有無がわかる」という状態が帳票の上にできあがった。工場のパトライトのように、正誤が一目で分かる仕組みだ。
もう一つ、依田氏が強調する品質管理上の重要な視点がある。「工場内に紙があればあるだけ、異物混入のリスクが増える」という考え方だ。ボールペン・クリップ・紙片といった記録用具や帳票そのものが工場内に存在すること自体がリスク要因になるため、「紙をなくすことがすなわち異物混入対策になる」という発想でペーパーレス化を推進してきた。
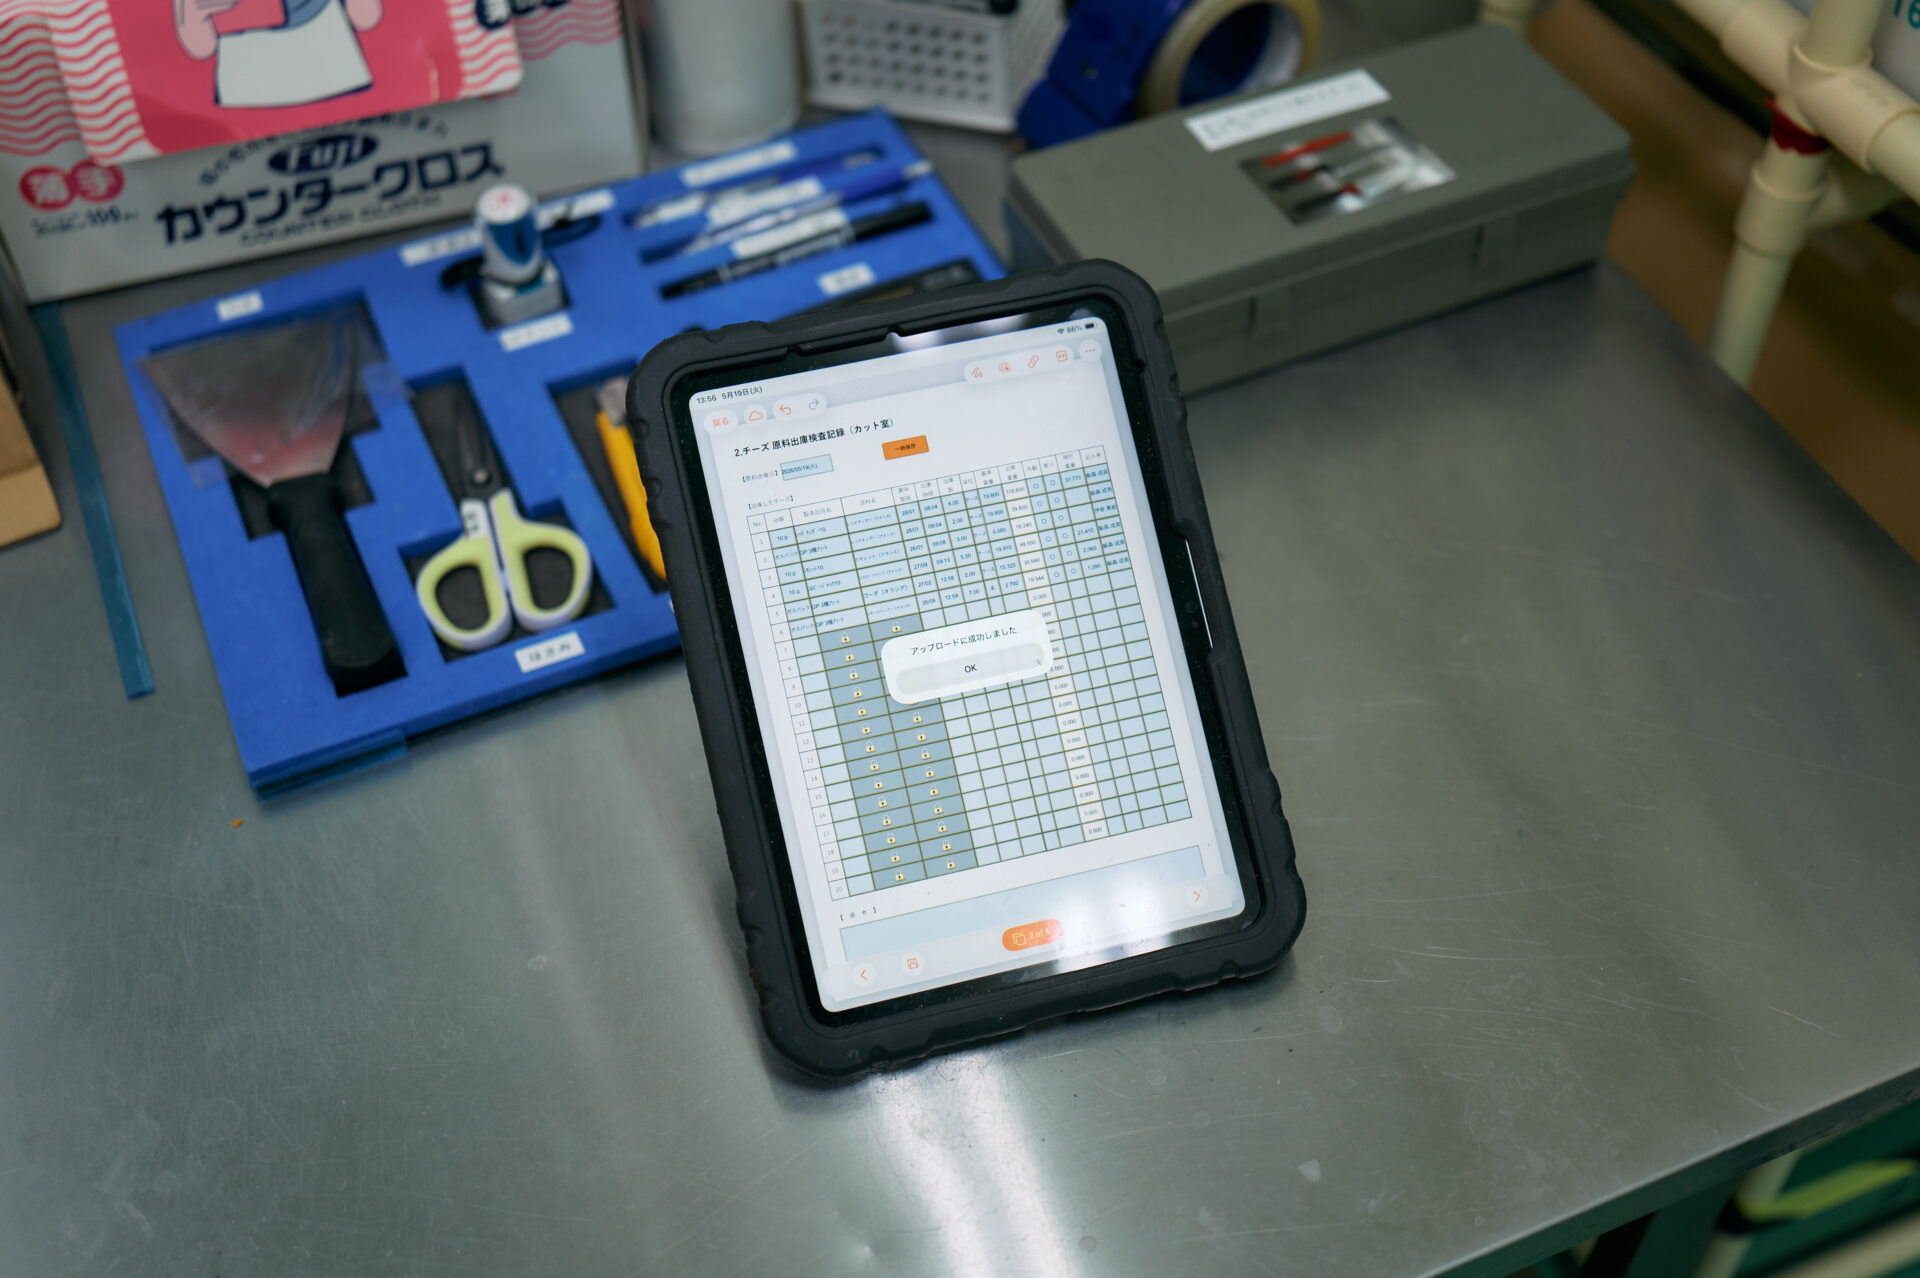
i-Reporter導入による製造記録の完全デジタル化は、業務効率化と品質管理強化を同時に実現する施策として位置づけられている。
チーズ部門・賞味期限帳票:i-Repo EdgeOCRで1日30分の時間削減と誤表記・転記ミスのリスク大幅低下
チーズ部門で近年導入したi-Repo EdgeOCR機能が、現場の入力業務をさらに一変させた。特に効果が大きかったのが、賞味期限の読み取り入力だ。
i-Repo EdgeOCRとは:i-Reporterのオプション機能。エッジAI型の高速OCRにより、ラベルや印字・バーコードなどをiPad/iPhoneのカメラで読み取り、帳票へ自動記録する。オフラインでも動作し、目視確認・手書き転記・正誤判定を自動化する。
同社では、外箱に貼り付けるラベルの賞味期限とその中の実際の商品の賞味期限が異なってしまうことがたびたび発生していた。
従来は目視確認と手書き転記で行っており、誤記録リスクも常に隣合わせだった。
i-Repo EdgeOCRの導入後、作業者はカメラをラベルにかざすだけで賞味期限が自動入力される。
また、そのOCRによる入力結果を計算式で自動チェックを行うことでヒューマンエラーのリスクが大幅に低下し、品質管理部のチェック負荷も軽くなった。
今後の活用展望として、依田氏は「計量値の読み取り」も視野に入れていると話す。材料を計量した時のスケール表示をOCRで読み取り、実際の計量値と指示値が合っているかを自動確認できれば、さらなる品質管理の精度向上につながる。
青果販売部門への横展開:工場見学で自発的に手を挙げ、13種類の帳票を独自設計
チーズ部門の稼働が軌道に乗り始めた頃、80km離れた青果販売部門から予想外の動きが生まれた。Y氏がチーズ部門(小諸工場)の工場を見学した際、「現場で荷造りの紙を書いたら、それを事務所に持っていかずに済む」という話を聞き、目を輝かせた。「すごく魅力的に見えてしまって」、その場で手を挙げ、青果部門への導入が決まった。
導入後の帳票設計は、ほぼ独自での設計となった。青果物は品目によって等級・サイズ・包装形態がすべて異なるため、チーズ用の帳票をそのまま流用することはできない。
現在稼働している帳票は13種類。
仕入れ記録・箱詰め記録を主軸に、在庫管理・出荷管理・作業工数記録まで広がっている。ジュースの在庫管理、有給申請まで、i-Reporterで完結させる場面も増えてきた。
難しかったのは、”勘と経験”中心の業務を「数字で管理する」発想に切り替えることだった。
「最初は入力の手間に戸惑う声もあったが、使い慣れると
- 持っていかなくていい
- 探さなくていい
- 電卓を叩かなくていい
という手間の消滅の方が大きかった」とY氏は話す。
青果販売部門・在庫管理帳票:計算時間30〜45分を約15分に短縮、計算ミスをゼロに
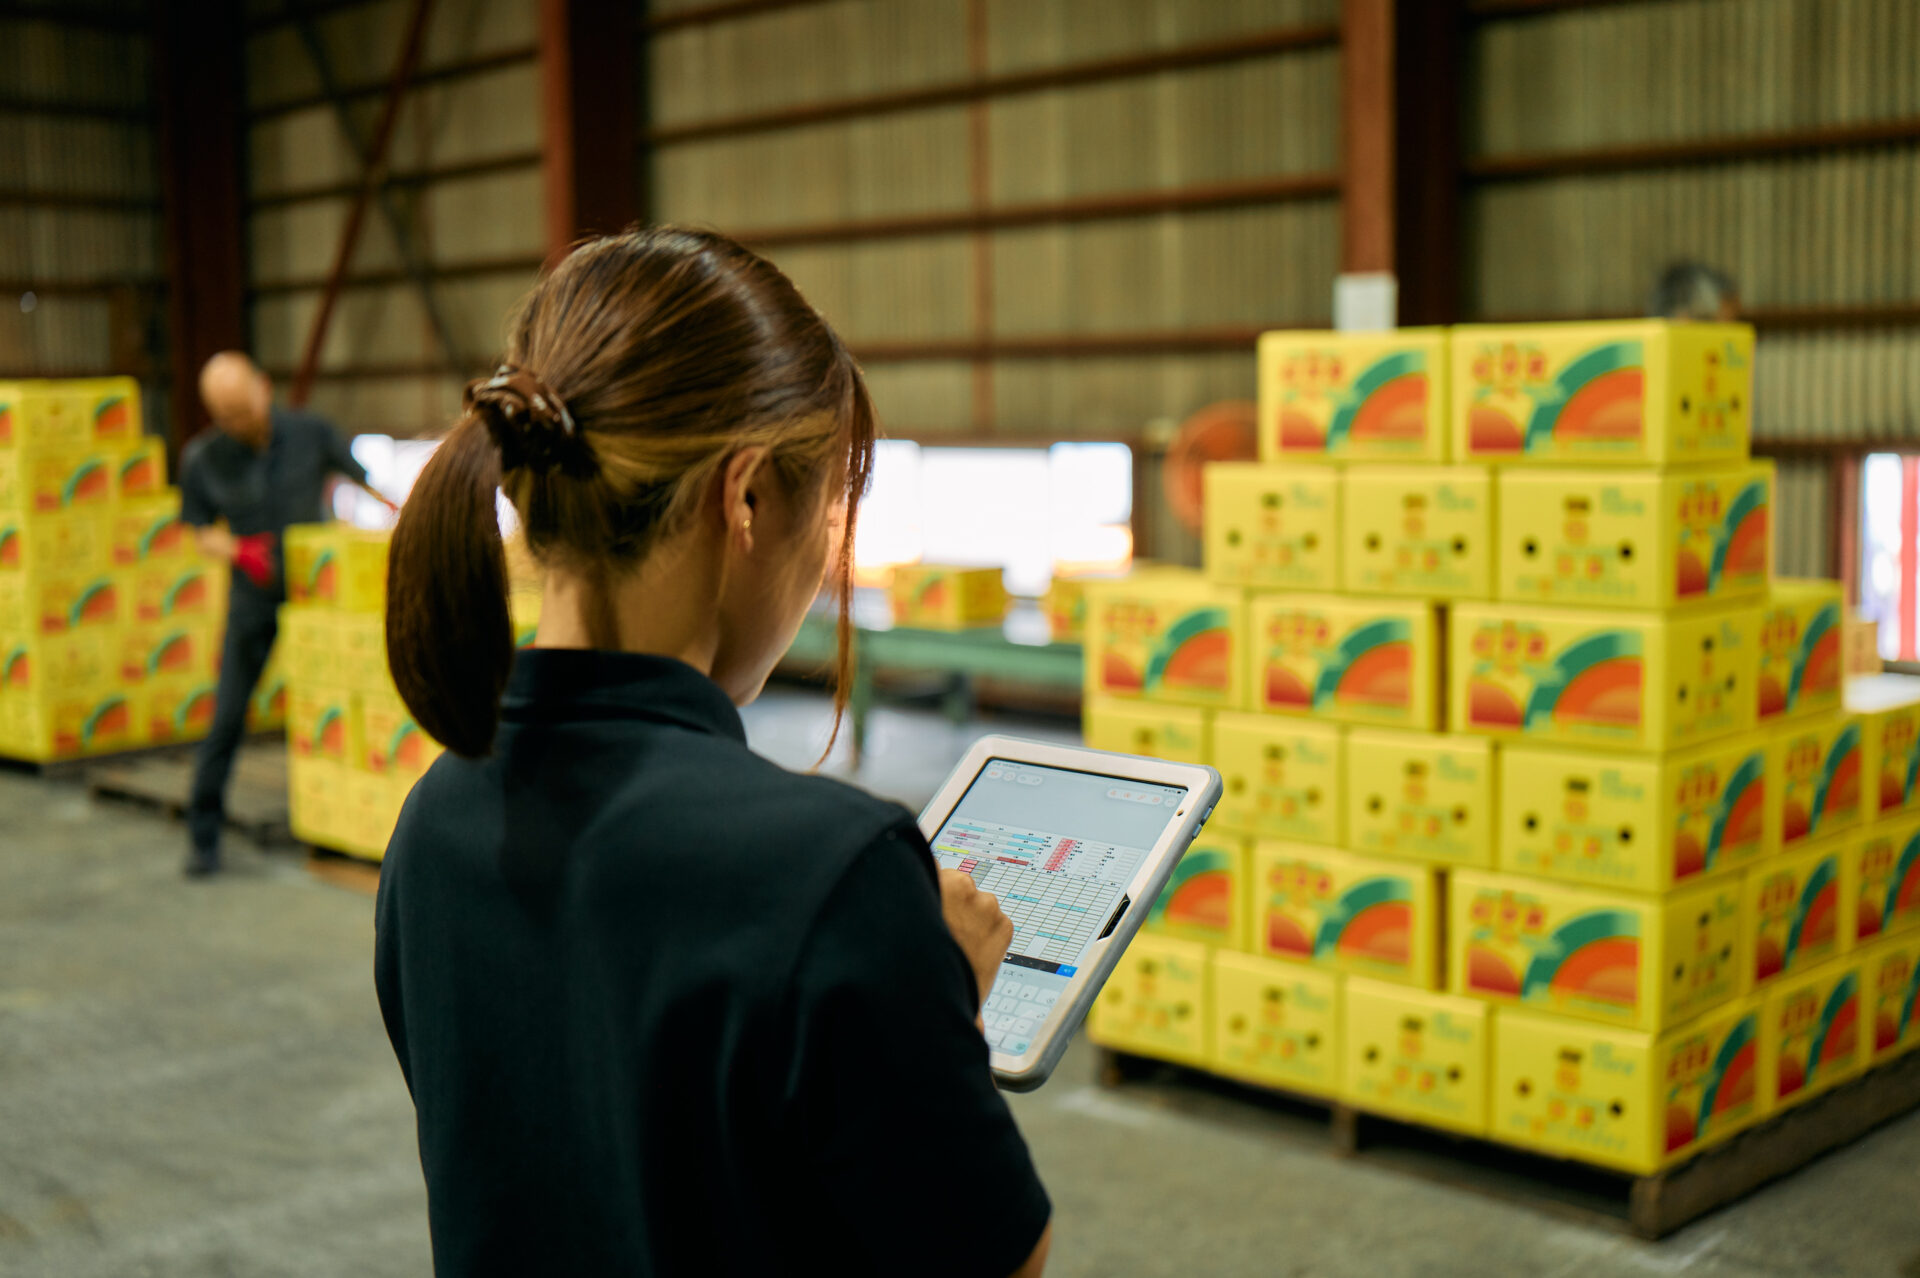
青果販売部門でi-Reporterがもたらした最大の効果の一つが、在庫管理の精度向上だ。
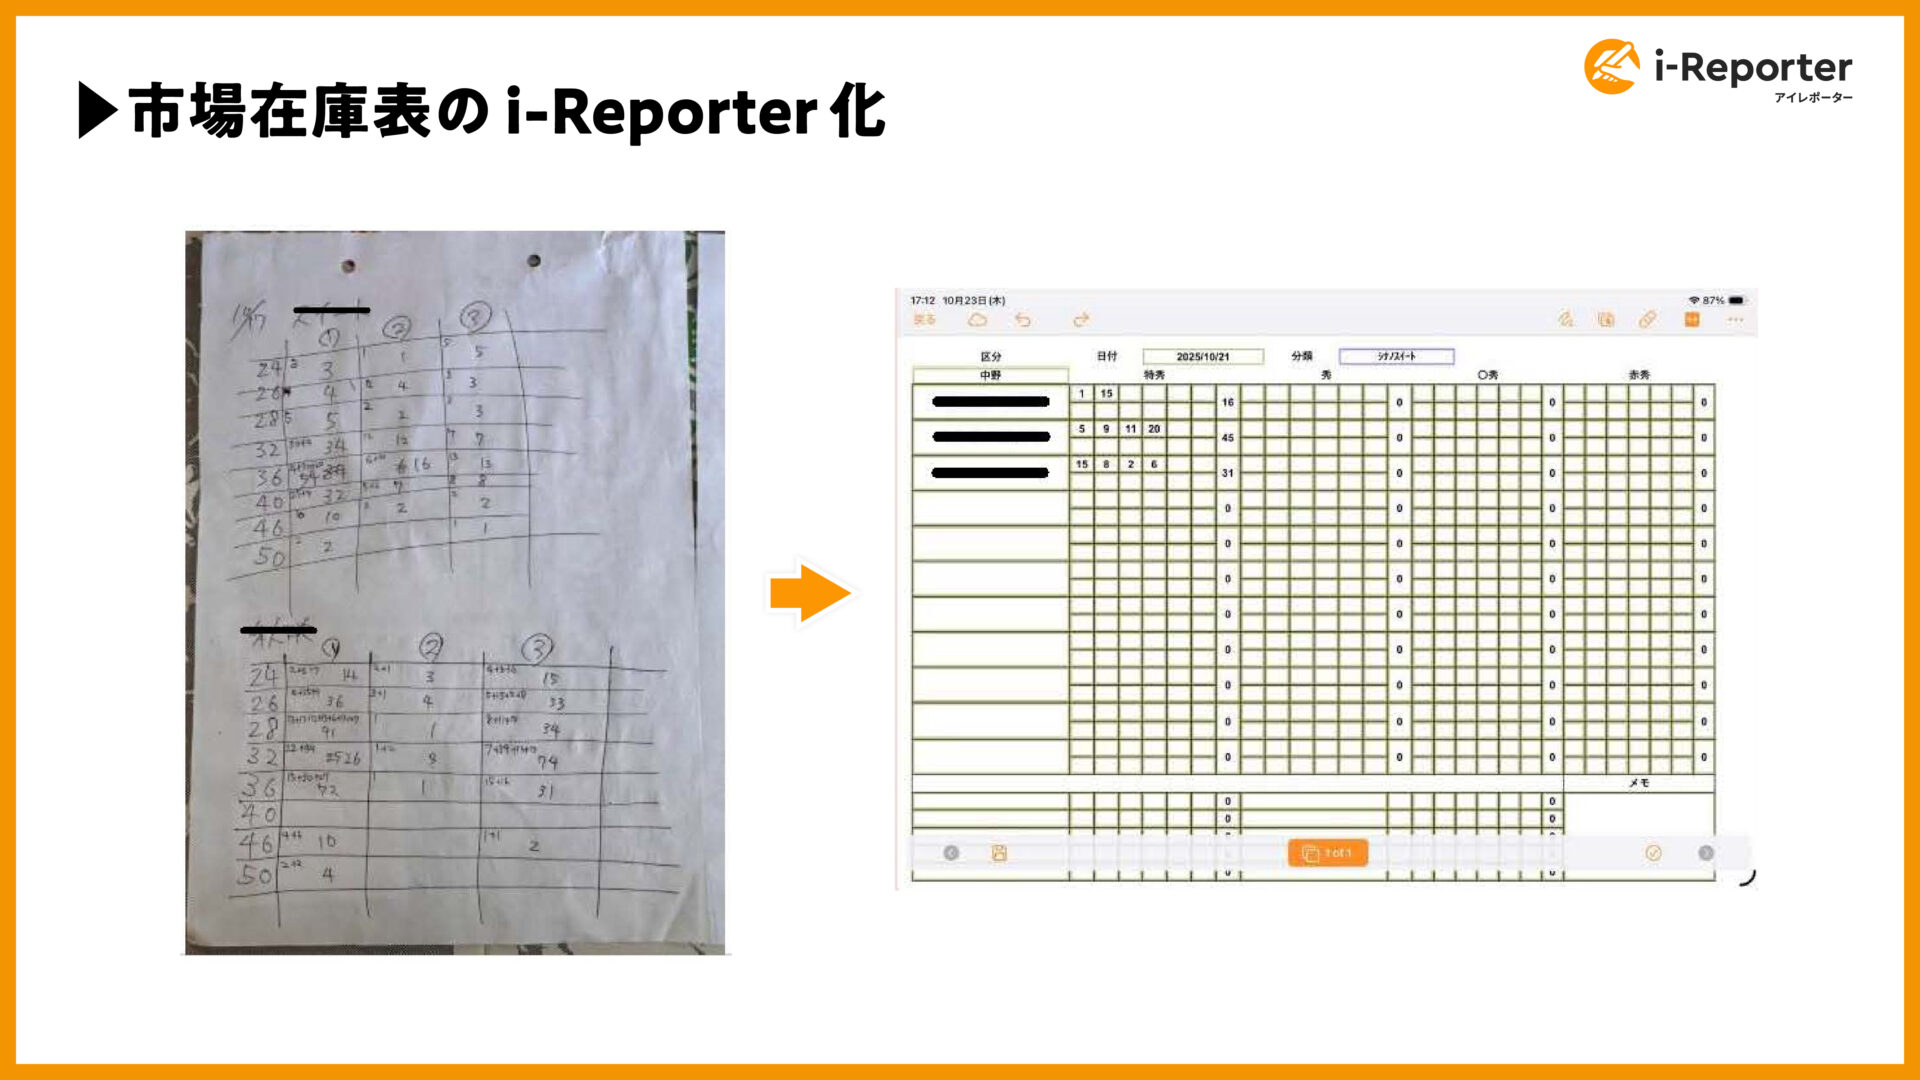
前述の課題が解消され、在庫計算にかかる時間は30〜45分から約15分に短縮。そして「計算ミスは全くなくなった」とY氏は断言する。「数字が合わなくなってから探すのではなく、その場で発見できる速さが一番大きい」と髙見澤氏も強調する。
「この数量に対して何人いれば何時間で終わる」という作業計画も、データの蓄積によって「誰でも分かるもの」に変わった。季節によって品目・作業量が大きく変動する青果現場で、データに基づく人員計画が立てられるようになったことは、繁忙期の残業削減にも直結している。
さらに石倉氏が目指している「作業工数から原価を割り出す」取り組みも現在進行中であり、どの品目にどれだけのコストがかかっているかを可視化することで、より計画的な事業運営を目指している。
安全衛生パトロール帳票:6拠点を3ヶ月サイクルで巡回、改善点・良好点を写真付きでリアルタイム共有
i-Reporterの活用はさらに広がりを見せている。フードセグメント全5事業・6拠点を横断する安全衛生パトロールへの展開だ。
なお、日常的な設備点検・フォークリフト点検などの記録にもi-Reporterが活用されており、チーズ部門で整備した設備点検帳票はセグメント内の他拠点にもそのまま横展開されている。また、製造現場で発生したヒヤリハット(事故未遂)の記録帳票も同様に運用されており、安全管理の記録基盤としてもi-Reporterが一元的に機能している。
各事業から選ばれた安全チームメンバーが月1回工場を巡回し、3ヶ月サイクルで全6拠点を一巡する。
チェックは「改善点」と「良好点」の2種類に分かれており、指摘事項はプルダウンで区分(労災リスク・異物混入リスクなど)と理由を選択してから写真を添付する形で記録する。
記録は社内グループウェアに掲示され、セグメント全体のメンバーがリアルタイムで閲覧できる。
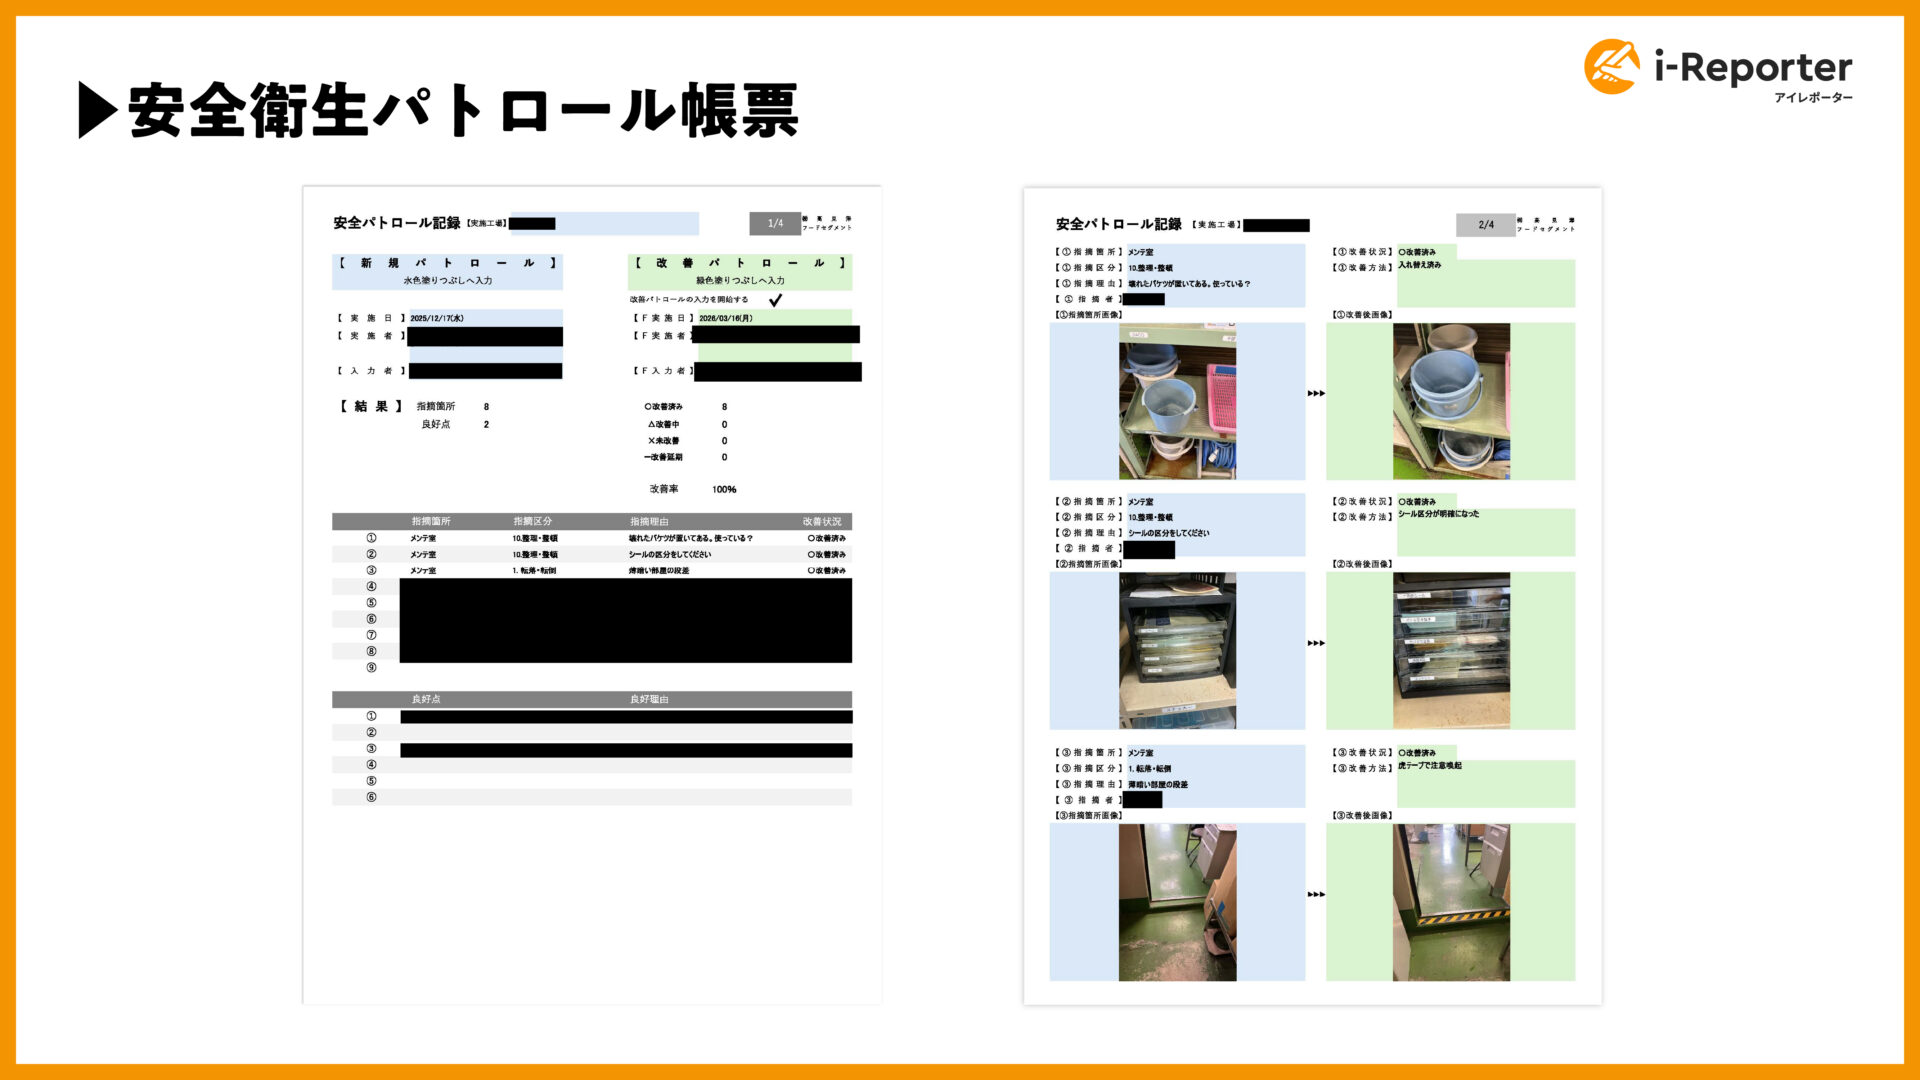
この活動の最大の特徴は、「自分の工場を知らない外の目が入ること」だ。青果の担当者がチーズ工場を巡回し、チーズの担当者がきのこ培地の工場を見る。
「あの工場では当たり前のことが、こちらの工場では指摘対象になる」、内部の人間には「見えなかった問題」が、他拠点の目によって次々と明らかになっていく。ブレーカーのラベルが何も貼られていない状態が、長年誰にも気づかれず放置されていた、そんな事例も実際に発見されている。
「前回の指摘が次回のパトロールでアフター確認される」という継続的な改善サイクルも、i-Reporterで初めて機能するようになった。紙の時代には、記録を集めるだけで1週間以上かかることもあったが、今はリアルタイムで共有される。「見られるから綺麗にする」、その意識変化が、現場の安全レベルを底上げし続けている。
元はデジカメとExcelで運用を試みたが、「写真がどこの写真だか分からなくなった」と髙見澤氏は苦笑する。i-Reporterに切り替えてから、撮影した場所・時刻・チェック項目がすべて一体化した記録になったことで、データの信頼性が飛躍的に高まった。
改善アワード帳票:改善前後の写真2枚+コメントで5分完結、半年で60件の提案
安全衛生と並んで、i-Reporterが文化的な変革をもたらしたのが改善アワードだ。2025年10月にスタートしたこの取り組みは、ボトムアップの改善提案をi-Reporterの帳票で受け付け、セグメント内に共有・表彰する仕組みだ。
帳票の設計はシンプルを極めた。改善前の写真と改善後の写真を撮影し、改善内容と効果を入力して送信、これだけだ。撮ってコメント加えて完成。5分で終わる。
従来、製造業での改善提案活動は「紙に書いて集めて、外注でパンチング処理して、点数をつけて…」という重厚なプロセスが一般的だが、その手間がi-Reporterで一気に消えた。
「報告書の作成に30分かかるなら書く気がなくなる。5分で終わるなら、試してみようという気になる」と、フードセグメント 管理部 部長 牧 正明氏は言う。
投稿された改善事例は社内グループウェアに掲示され、セグメント全体のメンバーが閲覧できる。「ミネラルウォーターの工場でこういうことができているなら、チーズの工場でも使えるんじゃないか」という気づきが自然に生まれ、改善の横展開が加速した。
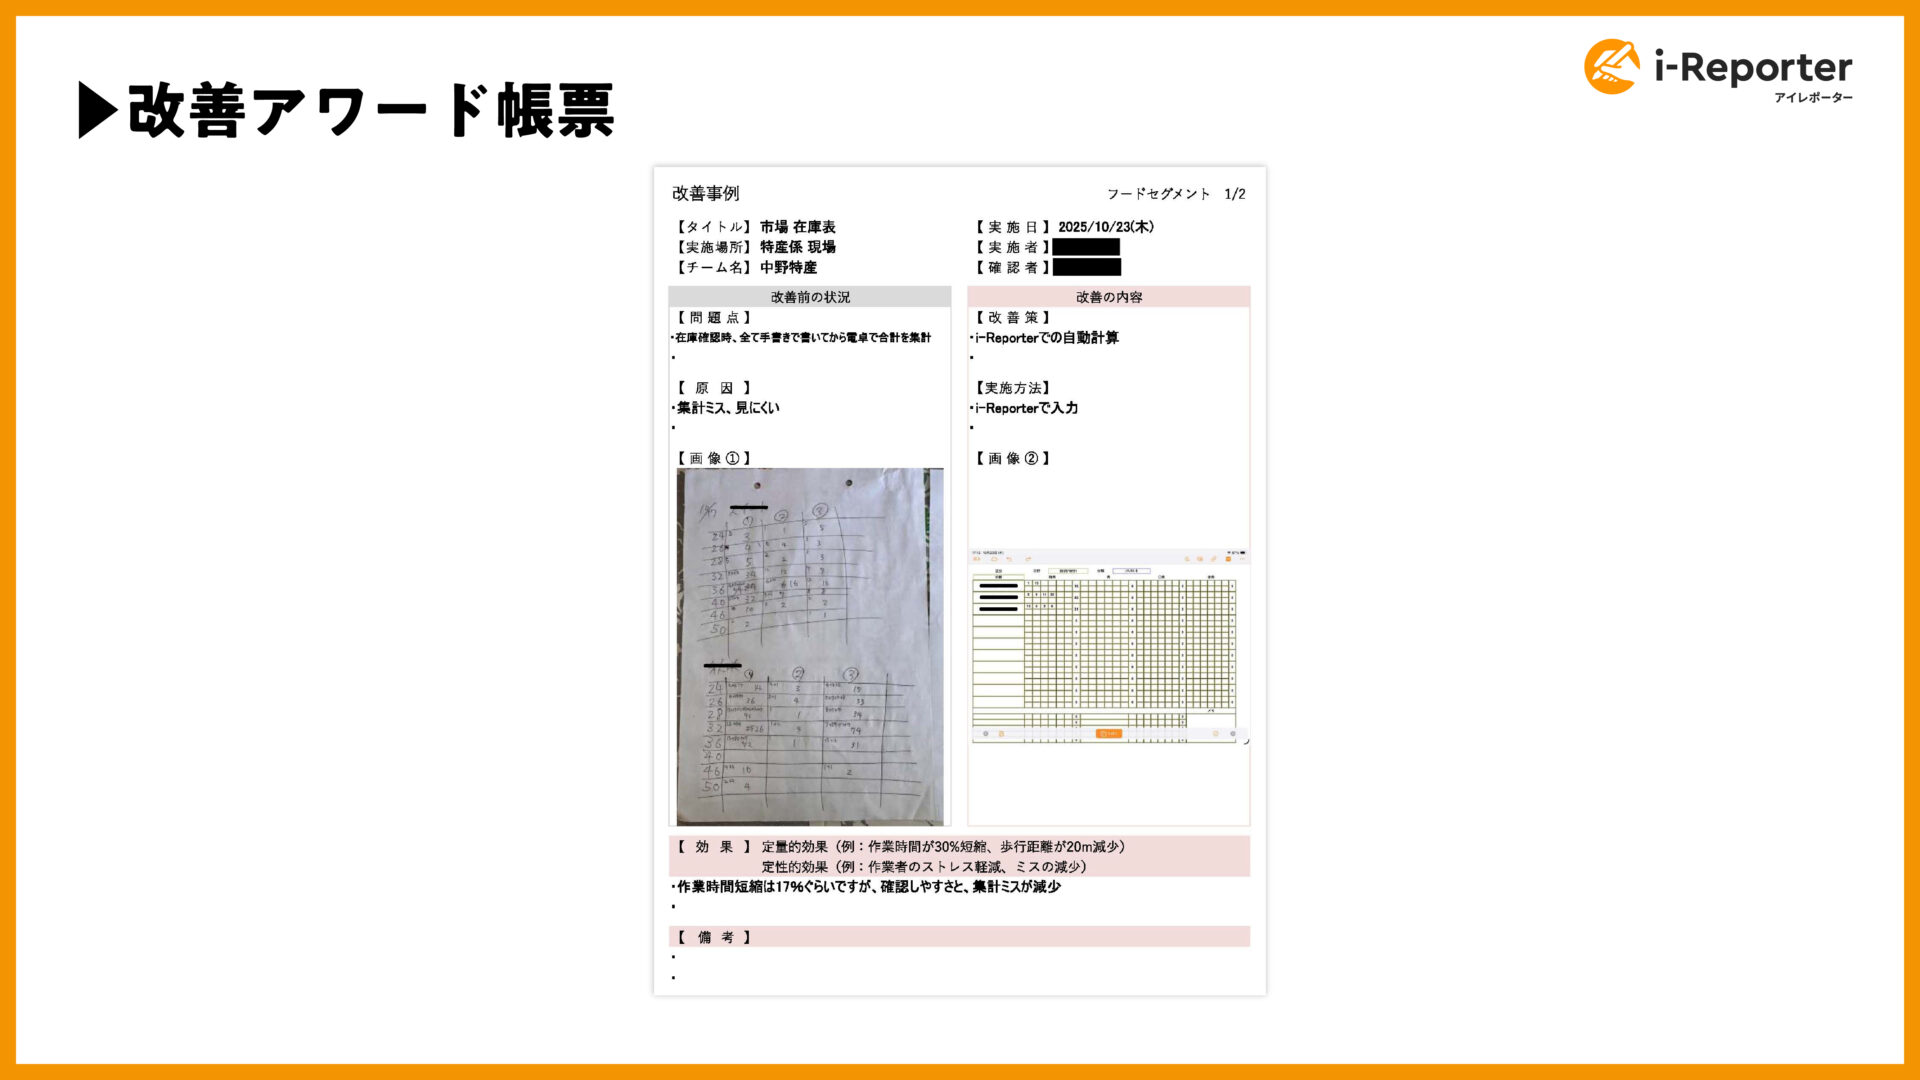
「もともと改善の意識や文化があまりなかった」とI氏は振り返る。「個人でやっていたことが改善だと思っていなかったし、共有もできていなかった」、それが、i-Reporterという共有プラットフォームを得たことで「これも改善だったのか」という意識覚醒につながっている。
半年間で60件の改善提案がセグメント内から集まり、6月の事業年度終わりには初めての表彰式が行われた。
拠点ごとの提案数が見え、「あの工場には負けていられない」という良い競争意識が芽生えている。
フードセグメント全体への横展開:工場見学・現場主導・入力ハードル低減の3つのポイント
チーズ部門から青果部門、安全衛生、改善アワードへと広がったi-Reporterの活用。この横展開を成功させた要因を、推進チームは3点に整理する。
①工場見学が最大のきっかけ、実際に稼働している現場を見てもらうことが、次の現場の自発的な導入意欲を生む。説明や資料よりも「実際に運用している様子」が人を動かす。フードセグメントになってから始めた「みんなで工場見学しよう」という取り組みが、横展開の最大のエンジンになっている。
②やる気のあるスタッフに火をつける、「今までの常識にとらわれがちなベテランスタッフに入ってもらうのは難しい。でも、今のやり方に疑問を持っているスタッフや新しいことを始めたいスタッフに、I氏を通じて”こんなことができる”と実際に見せていった」と石倉氏は語る。トップダウンでなく、現場の変化意欲に火をつけて自走させることが横展開の鍵だ。
③現場の入力ハードルを徹底的に下げる、「スマートフォンで会員登録するくらい簡単に入力できる」を設計目標に。日付・ロールナンバーはタップで自動入力、入力項目を絞り込む連動設計、必須項目の設定、「入力する手間が減ること自体が、反対勢力を乗り越える最大の説得材料になる」と石倉氏は言う。
現在、フードセグメント全体での帳票定義は108種類に達し、日報・点検記録・安全衛生・ヒヤリハット・改善アワードと用途は多岐にわたる。KPI管理帳票だけでも60項目を集計・可視化できる体制が整い、従来は「感覚」だった数字が、日々のi-Reporter日報データから自動集計されるようになった。
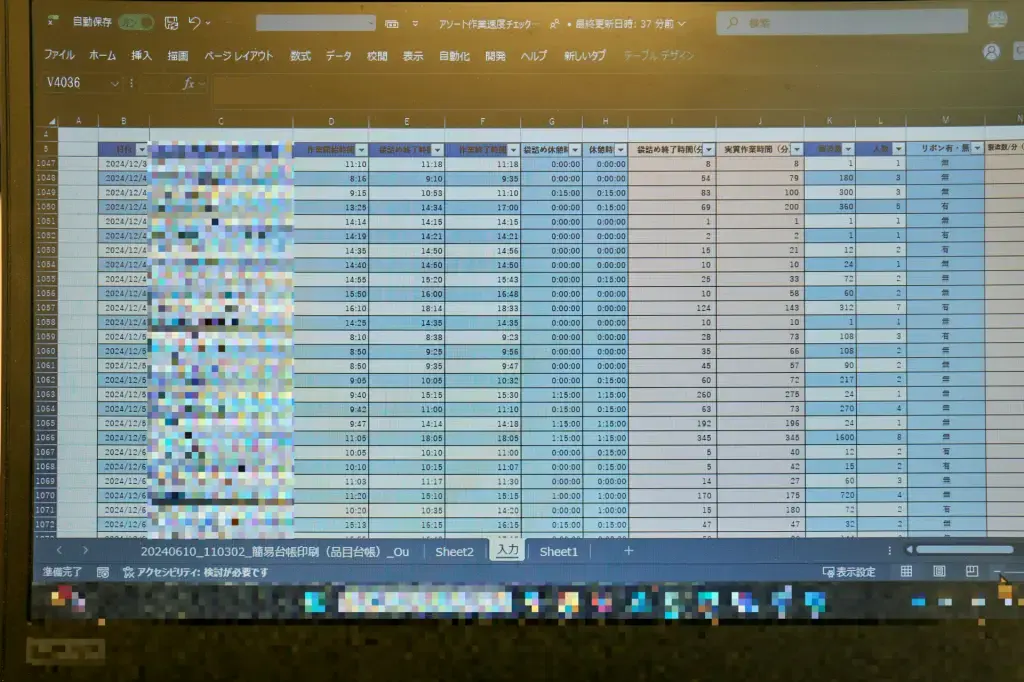
「以前は感覚でやっていたことが、全部数字で見えるようになった」という変化が、各工場の製造効率改善と計画的な人員配置につながっている。
定量効果:製造部・品質管理部で年間240時間削減、青果部門の在庫計算ミスゼロ、i-Repo EdgeOCRによって作業時間半減
i-Reporter導入による定量的な成果は、数字に明確に現れている。
製造部と品質管理部だけで1日1時間・年間240時間の工数削減を達成。日々の記録・承認・集計にかかる時間が圧縮され、本来の製造業務に人的リソースを集中できるようになった。
青果部門では在庫計算にかかる時間が30〜45分から約15分に短縮。そして計算ミスはゼロになった。等級や玉サイズの誤りが市場への売上計上ミスにつながりうる現場で、この変化の意味は大きい。
チーズ部門の賞味期限管理ではi-Repo EdgeOCRの活用により、作業時間は半分以下に。誤記録リスクも大幅に低下し、自主回収のリスク低減という食品安全の観点からも重要な改善となった。
定性的な効果としては、確認のための書類を探す時間の消滅、リアルタイムでの情報共有による部門間連携の円滑化、安全意識の底上げ、そして60件の改善提案に象徴される「自走する改善文化」の醸成が挙げられる。
また、蓄積されたデータは
- ①製造記録として保存が必要なもの(保管)
- ②分析・改善に活用するもの(集計・抽出)
の2種類に分けて運用されている。
製造トレーサビリティの記録はそのまま保管し、KPI・安全パトロール・ヒヤリハット・改善アワードのデータは定期的に集計・共有して現場改善に活かすという体制が、データの目的に応じた使い分けを可能にしている。
| 項目 | 効果 |
|---|---|
| 製造部・品質管理部の年間工数削減 | 240時間(1日1時間×240日) |
| 賞味期限入力(i-Repo EdgeOCR) | 50%以上削減 |
| 青果部門の在庫計算時間 | 30〜45分 → 約15分に短縮 |
| 青果部門の計算ミス | ゼロ |
| 改善アワード提案件数 | 半年で60件 |
食品業界で電子化を検討しているすべての方へ
「導入してみて感じたのは、i-Reporterは思っていたより取り組みやすく、現場の負担が減ると改善活動も自然と動き出すということ」と石倉氏は導入の感想を語る。
食品業界はとりわけ記録業務が多く、煩雑になりがちな現場だ。「記録の確かさ・スピード・見返しやすさ、この3点でi-Reporterはおすすめしたい」と石倉氏。
「特に記録が多くて煩雑になりがちな食品業界は、電子化することで記録が一元管理でき、確認も共有も格段にラクになる。あとは始めてみれば、現場が自然と変わっていく」。
次のステップとして、髙見澤氏が視野に入れているのがクレーム報告書の統合だ。
現在、青果・チーズ・ミネラルウォーターなど事業ごとに別々のフォーマットで運用されているクレーム報告書を、i-Reporterで横断的に統一する構想が進んでいる。
食品を扱う各事業のクレーム報告書をセグメント全体で統合することで、品質管理の精度向上につなげる構想が進んでいる。
また、フードセグメントで生まれた改善提案の文化を、インフラセグメントをはじめとする他のセグメントへも広げていく全社展開の構想も描かれている。
多拠点・多事業にわたる食の現場で、標準化と改善文化を同時に育てた株式会社高見澤のフードセグメント。今後のさらなる展開が期待される。
-

- その他製造業 300-1000人未満
・20箇所の測定記録がボタン一発
・数千枚の膨大な紙帳票の電子化が出来て一元管理化
・点検、記録時間の大幅削減
・ConMas IoTを追加した事により入力工数が5分→1秒(1回分)
システムの完成度、マニュアルを含むサポート体制のレベルが非常に高いです。
全てマニュアルがあり、内作で実施可能な事が多いです。-
-

- 自動車・輸送機器 100-300人未満
・紙媒体では無く、タブレットによる入力のため基本的にタップするだけで簡単に記録が行えます。
・保管の利便性が上がったうえ、直ぐに欲しい日報が見られるようになった。
・今まで使っていた帳票そのままのイメージで電子化できたのは良かったです。
・入力する側も簡単操作で混乱を招くこともありませんでした。
・複数の部署が行っている様々な記録が一元管理出来るようになった点はとても良い改善になりました。-
-

- 鉄・金属 20-50人未満
元はエクセル。使い方無限大。
まずはエクセルで雛形を作成。入力セルに属性を付与。
サーバーにアップしたら専用ソフトで設定を行う。終わったらテストして問題なければ公開。
と、ここまで一切プログラムを組む必要がありません。
入力する項目が多ければ多いほど設定は大変ですが、慣れてしまえばまったく問題なし。
エクセルの関数も全てではないが使用可能。
設定次第で使い方は無限大でとても使いやすいアプリです。-
-

- 食料品 300-1000人未満
・人が手書きするより読みやすい。管理者の記録確認の負担が軽減される。
・紙だと記録→基準と照らし合わせて判断の2ステップが必要だったものが計算式に判断を任せる事ができる。
・逸脱時に早く気付く事で損失が少なく済み、品質安定にもなる。
・サーバー送信した情報はリアルタイムで遠隔確認できるのも良い。
・写真をとってその場で記録に追加し、タイムスタンプも自動で付与できるので、客観的証拠となり得る記録をとるハードルが下がった。
▼デジタル化した現場帳票名
異物検出器の動作確認記録
体調チェックなど-
-
- 自動車・自転車 1000人以上
現場にもなじみやすいi-Reporter
・承認経路設定が簡単で使いやすい
⇒取扱説明書を熟読しなくてもある程度は感覚で設定が出来る⇒属人性が少ない
・現場での作業が簡単になる(現場の声)
⇒現物の写真を撮りながら、その場で異常時の報告が出来る
現場作業で必要なエビデンス蓄積、管理に大きく役立っています。
i-Reporterを導入したことで、帳票の統一化、管理のしやすさ、承認依頼~承認作業、情報の蓄積と呼び起こし/紐づけが簡単になり、作業時間が約50%程度削減されました。-
-
- その他製造業 100-300人未満
if文などがExcel関数が使える点がExcelユーザーには導入しやすく、まずExcelでフォーマットを作り、関数もExcelに書き込んでおけば取り込むだけで良いので取込機能の使い勝手も良いと思います。
工程管理や製品管理の帳票を作り、Motionboardと連携させることでBI分析が出来るようになったことは非常にメリットを感じます。-
-

- 一般機械 1000人以上
従来、紙に手書きして管理していた工場内品質チェックシートをiPad入力→データのDB登録→帳票の電子承認、ペーパーレス保存とすることが出来ました。
各製品ごとの情報も上位システムから取込んでiPad上のチェックシートに反映することも可能。
マニュアル、サポート等が充実しており、ある程度のスキルがあれば電子化を実現出来ると思います。
・加工工程
・組立工程
・運転工程
・出荷工程
・各工程日報作成
に導入しています。-
-
- 一般機械 1000人以上
操作感がスマホアプリと同じなので抵抗無く使用出来る。
従来工場内チェックシートについては、
現場で紙に記入→回収→ハンコ承認→回収→品管にてファイルして保管→保管期限が来たらスキャンしてPDF保存、廃却という作業が当り前だったがこれらの作業が全てペーパーレスで行える様になった。
閲覧もファイルを探しに行かなくても机上のPCから行う事が可能となった。
また、データの集計・分析は、都度紙のチェックシート情報をExcelに入力する作業が必要だったが、データベースから抽出することが可能となった。-
-
- ソフトウェア・SI 20-50人未満
・ネイティブアプリで使いやすい。UIは分かりやすい。
・オフラインでも使える。
・今まで使ってきたExcel帳票をデザインツールに取り込んで、少し編集するだけで電子化できる。
・ラベル機能もあり分類しやすい。
・ペーパーレス化のファーストステップとして導入しやすい。
・印刷や判子作業がなくなり、コストを削減できる。
・帳票の紛失や記入ミスを防止できる。-
-
- 電気・電子機器 1000人以上
点検シートや進捗表などの帳票を電子化し、ペーパーレスを実現できた。また、Excelベースに作成できるので、移行も現場の抵抗が少なく、スムーズに電子化できた。
現場での点検等に使用している。紙の管理が不要になり、工数削減・コスト削減につながっている。また、データ化することで集計や実績の分析にも応用できている。-
-
- 電気・電子機器 100-300人未満
Excelの単なる電子化だけでなくデータの2次活用も行いやすいです。システムに詳しい人でなくても紙帳票の電子化なら感覚的な操作で実現できます。
製品の製造にたくさんの紙帳票を添付して工程流動していたものを、電子化することで単純に紙資源の削減と、部門間をまたぐ製品の移動もある中、帳票をどこからでも参照できる点が良かった。今後は取得したデータの2次活用も積極的に進めたい。
お金をかけてシステムを導入すればすぐに改善効果が得られると過信せずに、工夫して利用して得られる効果を大きくしていくとよい。-
-
- 自動車・輸送機器 100-300人未満
・QRコードを使用して入力の手間を削減できる
・帳票フォーマットがExcelファイルから作成できる
・現場の紙に記載される情報をインプット、集計する時間の短縮を目的に導入しました。
・まだ、集計までは活用できていませんが、手書きのため読めないといったことはなくなりました。
▼デジタル化した現場帳票名
稼働日報-
-
- プラスチック製品
・紙の帳票から大きく変更せずに構築・運用が出来た。
・導入前にハンズオンセミナーへの参加にて、構築の敷居が高くなかったことで、構築期間も短期間で運用まで可能となった。
・主に製造現場での生産記録に使用しており、iPadでの入力対応もすんなり受け入れができたこと
・上位基幹システムとデータ連携することで、入力ミスと紙の削減に大きく貢献
・BIツールへの表示により生産状況が一目で分かるようになった-
-
- 電気・電子機器 300-1000人未満
チェックシートの電子化することによりペーパレスを実現。また、保管場所確保と保管場所への運搬を削減。
入力チェック機能により、ヒューマンエラーの抑制を実現できた。
ドキュメント管理機能により、必要な時にスムーズに検索が可能となった。
紙運用だと保管期限が長いほど、保管場所の確保や検索に時間を要し効率が悪かった。電子化により保管場所の削減や費用削減、検索時間短縮なメリットの方が多かった。-
-
- 一般機械 1000人以上
電子化推進に欠かせないツールになりました
・ローコーディングでプログラムスキルのない新人でもすぐに開発可能な点
・基幹システムからのマスター取込連携や他システム、データ分析システムとの連携機能など
・新機能追加が頻繁にあり今後も活用の幅が広くなる製品
・設備点検チェックを紙で運用していたが、電子化することで検索、紙の保管場所削減、異常時の検知などの課題解決になった-
-
- 一般機械 20-50人未満
・ワークフローが簡易的だが充分使える。弊社の場合「担当」⇒「調査」⇒「承認」程度なので権限、メールアドレスの設定のみで簡単にワークフローが実現できる。又、承認のみでなく変更依頼、変更連絡のワークフローも上記設定のみで簡単に設定できる
PCにてサンプリングしたデータをQRコードへ埋め込み(EXCELにて自動でQRコードを作成)、設計検証書類作成時に手入力しなくでも、それを読み取る事により複数のクラスターに分解して一度に入力することができる 。業務効率UPに威力を発揮している。-
-
- その他製造業 1000人以上
現場DXを進めるデータロガーとして活躍。
IoT機器等で現場情報の収集を進めていますが、人でしか記録できない業務もまだまだ多いのが現状です。
そこで統一した収集フォームをi-Reporterで用意することで手間なく統合データウェアハウスへ連携、運用することが可能に。収集項目が増えた場合もフォーム修正だけで済む。
属人化していた現場データの収集を、統一フォームで運用することで突然のデータ収集ニーズの変更にも容易に対応。
複数拠点で同様のデータ収集を行いたい場合の管理が飛躍的に楽になりました。-
-
- 設備(建設・建築) 100-300人未満
・帳票を非常に簡単に作成できる、サポートも充実
・数値入力時、閾値設定が可能で記入漏れを防ぐことができるようにもできる。
・Excelを簡単に帳票化でき、数値、文字、写真のインプット方法も豊富。写真と図面を同時に配置でき、顧客プレゼン等もしやすく助かっています。
・従来のExcel書式のフォーマットをそのまま利用することが可能で非常に使いやすい。
・以前までは帳票類については紙ベースであり、膨大な書類の整理・検索に余分な時間・労力を費やしていましたが、経費削減・業務効率化にも役立っています。-
-
- プラスチック製品 100-300人
・使い慣れたエクセル帳票の形のままで電子化できる
・帳票の全データが、再編集履歴も含めて自動でデータベースに保管される
・紙ベース時には集計出来なかった部分までデータベース上で瞬時に検索や集計が可能になった。(例:日付や曜日、期間・担当者・機械・製品・色など)
・編集の履歴が正確に残るので、変更者や内容の確認が正確にできる
・集計時間の短縮(月報の場合、データ作成のみなら7時間 → 5分)
・データさえあれば即座に集計できるため、依頼者を待たせることがほとんど無くなった。-
-
- プラスチック製品 100-300人
集計だけならデータベース上だけでなく、帳票完了保存時に排出設定できるcsvデータをバッチやマクロで一括処理することでも作成可能です。
未経験で集計処理を一から全て作るのには苦労しましたが、電子化の効果は絶大でした。
もう手書きの日報には絶対に戻れません。-
-
- 運輸 300-1000人未満
・現在使っているExcelをそのまま活かして電子化することができる。
・Excelの関数、計算式をほぼそのまま維持できる
・入力された内容に応じて、メール通知できる
・従来、Excelの空フォームを印刷⇒バインダーにセット⇒現場で紙に手書き記入&スマートフォンで写真撮影し、事務所に戻ってきてからExcelに「清書入力」⇒スマートフォンを繋いでExcelに写真貼り付けという工程で行っていた報告業務を、iPadで完結できるようになった。
▼デジタル化した現場帳票名
安全パトロールチェックシート-
-
- 電気・電子機器 100-300人未満
・紙運用書式を電子化する際に、専門的な知識が無くてもExcelベースで帳票を作成することができた。
・データ集計もCSVファイルでデータをダウンロードでき、写真も同時に落とせるので使い勝手がいいです。
・iPad、パソコンの両方で使用出来るので、現場での帳票記入はiPad、その後詳細や長文を追記する際はパソコンで出来るのが良い。
(工程内不良や出荷前検査記録を紙運用から電子化してデータで運用することはできましたが具体的な数値で出せる導入効果はこれからの運用方法次第です。)-
-
- その他製造 300-1000人未満
・端末を選ばず入力することができる
・既存の帳票レイアウトを崩さずDX推進が可能
・独自のマスターが作成可能
・CSVでクラウドサーバーに保存されるため社内システムとの連携が可能
・一つの帳票定義で複数の帳票が作成可能
・入力率の向上
・入力時間の削減
・紙→社内システムに手動入力からi-Reporterの入力のみでシステムに入るようにしたため事務業務の効率化
・競合他社との差別化-
-
- その他製造業 1000人以上
日々の品質特性データなど今まで紙ベースで管理していたものがデジタル化され、いつでも参照できるようになったので品質管理をする上で非常に助かる。帳票定義作成もエクセルベースで作れるので慣れれば簡単に作れる。
品質管理データの傾向を一度に抽出できるため、今生じている問題が過去にどのようなトレンドで推移していったのかをすぐに知ることができた。-
-
- 設備(建設・建築) 1000人以上
・管理番号を手入力で行っており、間違いや手間がかなりありましたが、管理番号をバーコード化して、それを読み込むことで一瞬で入力が可能に。これにより入力ミス防止と時間の短縮に。
・必須入力機能があることにより記載漏れを防げた。
・日時は自動入力機能があることにより、より正確に管理できる。
・これまで書類を遠く離れた部署まで出向くことなく書類を提出することができ、かなりの時間節約に。
解決できた課題・具体的な効果
・誤字の防止、時間短縮
・記載漏れ防止
・日時入力の精度向上-
-
- 電気・電子機器 20-50人未満
導入当初は今まで生産現場で紙で使用していたチェックシート等の電子化で利用していたが、i-Reporter帳票はページ数を気にせずに作成できることがわかった。
ページの送り戻しが容易で、帳票のページ数が増えても違和感なく使用ができる
・紙帳票だと1枚に収まるよう、必要最小限のチェック項目や文字で表現しなければならなかった。
・写真等を用いたチェックシートも可能であることから、手順書兼チェックシートのような運用も可能となり、担当者不在時でも簡単にチェックシートを利用することが可能となった。-
-
- その他製造業 1000人以上
・容易な帳票設計
・現場ニーズにこたえられる多様な機能
・データ活用のし易さ
・特別なITスキルがなくても帳票の開発が可能
・現場業務で必要とされる細かな機能が使いやすい形で実装されている
・加工し易い形式でデータが格納され他システムとの連携がし易い
・現場のペーパーレス化
・データの集約問題
・写真データのセキュアな管理
・従来のExcel帳票をそのまま電子化できたため、効率的に移行が可能だった。
・ペーパーレス化により一先ずデータを1か所に集めることができた。-
-
- 一般機械 20-50人未満
・ISO9000関係のEXCEL帳票をそのままi-Reporterへ移行できるため、簡単にペーパーレス化が実現。
・今までのEXCEL様式の為、現場にも直ぐに受け入れられた。
・審査、承認のワークフロー設定が標準機能で設定できる。
・審査、承認依頼等のメール通知が簡単に設定できる。
・別の測定器による測定データをEXCELにてQRコードに変換しておけば、i-Reporterで読み込むだけで測定値が入力され転記作業が不要に。
・各種報告書の入力時間が短縮できた。又データの共有も可能となった。-
-
- 自動車・輸送機器 100-300人未満
紙からi-Reporterによる入力へ変更することでデータ活用が可能になり、探す手間、データ活用の幅が広がった。
紙からの転記作業が削減され、データの2次活用が可能となりました。
またロット管理で使用することで、ロットの進捗管理が可能となり、現物を探す手間が省けました。
▼デジタル化した現場帳票名
ロット管理票-
-
- 建築・鉱物・金属 1000人以上
・帳票デザインを自在に設定可能である。
・アプリ提供があり、ブラウザを介さないのでセキュリティ対策が打ちやすい。
・工場にネットワークを構築していない中でも、SIMフリーのタブレットにアプリをインストールすることで、現場で記入した電子データと社内ネットワークPCの電子情報のやり取りが可能となった。
ペーパーレスの達成に向けた動きの主戦力ツールとしてメリットが得られると考えています。
・ペーパーレス/印刷手間/現場配布の手間 等
▼デジタル化した現場帳票名
始業前点検表-
-
- 食料品 300-1000人未満
工場で製造するものが違えば日報も違うので、それぞれの日報に合わせた作りができ、選択入力や簡単な関数も使えるので作業負荷軽減に。
又、DBを使ってデータの登録や取得を行い、仕掛品の在庫管理や保守点検の管理を運用に合わせて作成出来た。
今までの転記作業は、電子帳票にすることでDB連携ができ、二重作業を削減出来た。
1工場では、すでに日報の50%は電子化されていて、仕掛品の在庫管理等、紙で出来なかったことが実現できている。
▼デジタル化した現場帳票
保全伝票・報告書
在庫管理日報
勤怠管理日報-
-
- 一般機械 100-300人未満
社内のペーパーレス化のファーストステップとして大きく貢献
・Excelで画面設計ができる為、入力帳票の画面レイアウトの修正等が容易である。
・Excelの関数式も一部利用できる為、入力内容に対して関数ロジックを組み込めることが便利。
・自分たちで開発できるため、社内のITリテラシーの向上につながった。
・工場内の現場作業者の実績管理として活用し、ペーパーレス化を実現
・実績記録作業時間の短縮(人件費の削減) 及び 記録ミスの低減
⇒ 導入してから約1年程度で投資費用の回収目途が立った。-
-
- その他製造業 300-1000人未満
・Excelフォーマットからの作成なので、現在使用しているExcelフォーマットを使える。とっつきやすい。
・選択肢を選ぶことができる単一選択・複数選択を活用したり、禁止文字の設定で表記ゆれが改善し、集計の効率化につながった。
・Gateway連携で標準機能にないことも対応可能(入力したデータからグラフを作成する、対応していない関数計算ができるなど。)
・マスタから規格値や単価、機械№などのデータを簡単に引っ張ってくることができるので、製品ごとの基準値の表示やロスの計算など活用の幅が広がる。-
-
- 食料品 300-1000人未満
製造現場の紙帳票とシステム入力作業を削減
・Pythonスクリプト連携を使うことで自由度が格段にアップした。細かいValidationチェックや、Python内でPostgreSQL参照もできるので、電子帳票を超えて一つの動的なアプリケーションのレベルに到達できた
・製造の指図書を電子化した。今までは紙に記入した製造実績を1枚ずつシステムに手入力していたが、iPadからシステムに実績データが反映されるようになり、入力の人件費削減と紙の撤廃を実現できた。
▼デジタル化した現場帳票
製造指図書-
-
- 自動車・輸送機器 100-300人未満
この商品は、プログラム言語が不要で、専門スキルが無くても、WEB帳票が作成出来るという事で導入させて頂きました。導入時の無料セミナーも手厚く、無知であった私でも、無事に導入する事が出来ました。今までは手書きで書いていたチェックシートや、作業日報などのペーパーレス化、リアルタイムの見える化、見せる化も出来て、価格感的にも中小企業でも手が届く価格帯で、導入出来て良かったと思っています。
現場に行かないと見れなかったデータや記録が遠隔地からでも見れる様になり、アクションが早く取れる様になりました。-
-
- その他製造業 100-300人未満
応用が利く、Excel利用者には導入しやすい製品
・Excelで帳票レイアウトを作成出来るところ
・Excel関数をそのまま利用可能なところ(一部のみですが)
・元々Excelから紙印刷して利用していた帳票をそのままデータレスに出来る
・馴染みがあるので使いやすい
ペーパーレスやサーバにあったExcelの統合などももちろんですがMotionBoardとの連携によりリアルタイム性を持った分析が可能となった。
▼デジタル化した現場帳票名
製品管理
工程管理
点検管理
装置管理-
-
- 自動車・輸送機器 1000人以上
ConMasGatewayやAPI機能が秀逸
i-Reporterで記入した内容がデータ化され、外部システムとの連携も可能という所に魅力を感じています。
どうしても人による判断が必要な作業(点検など)については中々自動化できないという所もあるので、どんどん活用していきたいです。
記入ミスや記入モレを確認する作業や、紙にある情報を1枚1枚見比べながら計算をするなどの集計作業が廃止できました。→およそ480時間/月の工数削減
▼デジタル化した現場帳票
点検表
品質管理帳票-
-
- 飲料・たばこ・飼料 300-1000人未満
解決できた課題・具体的な効果
・計算ミスが無くなった。
・残業時間を申請する紙を今まで手書きで記入していたが、注意していても計算間違いが見られていた。
サポートwebから問い合わせを行い、自動計算の設定方法を教えてもらい、i-Repoでするようにしてからは計算ミスが無くなり、確認者の作業時間が大幅に減った。
▼デジタル化した現場帳票名
マイクロピペット精度確認表
超勤申請書-
-
- 電気・電子機器 20-50人未満
ノーコードで帳票アプリ開発、サポートも満足
・帳票デザインがExcelで作れるので、要件定義段階でのイメージ共有や調整したデザインがそのまま実現できる。
・色々な入力方法がノーコードで実現できるので、帳票開発が早い。
・Excel計算式やネットワーク機能を組み合わせて、複雑な判定や制御が容易に実現できる。
・困ったときは、サポートWebに問合せると解決策まで検討して頂ける。何度も助けられています。
▼デジタル化した現場帳票
保安点検調査票
工事帳票
見積書-
上記のレビューは、ITreview(https://www.itreview.jp/products/i-reporter/reviews)より引用しています。
※ITreviewは実名・企業登録制のレビュー投稿サイトで、現場担当者の生の声が数多く掲載されております。